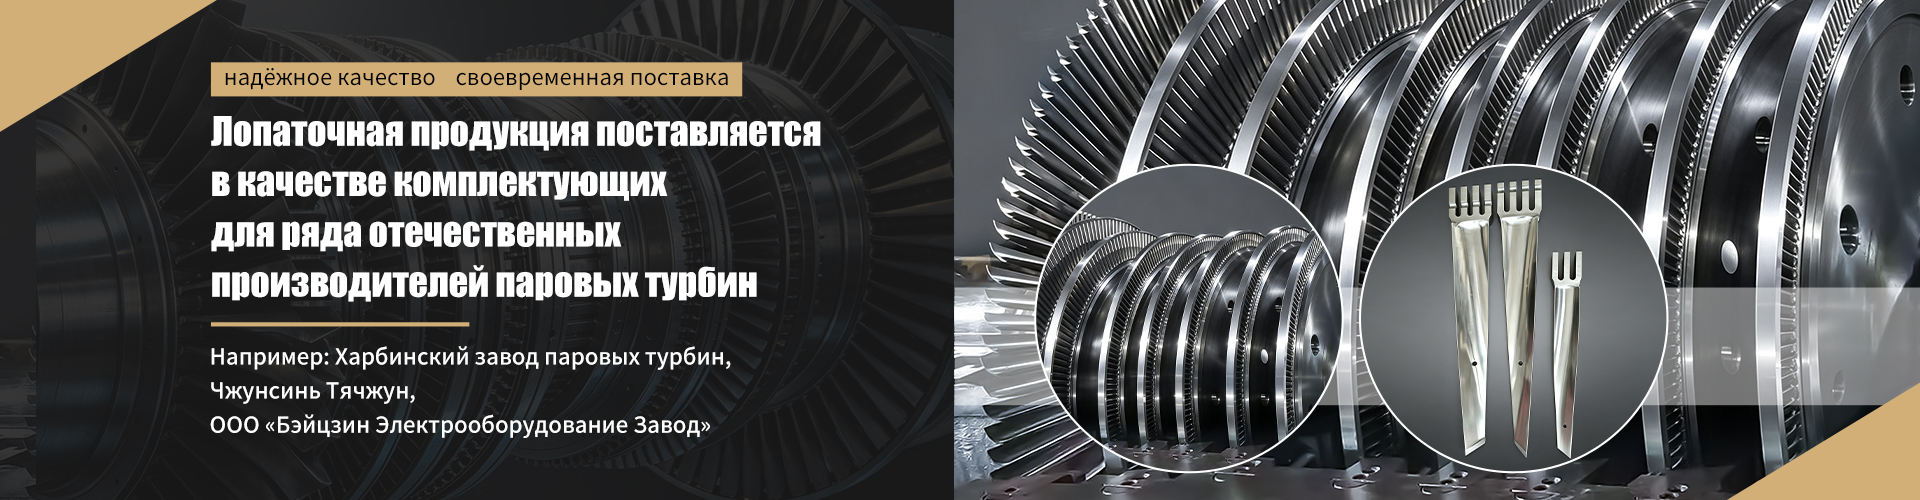
Китай производитель: Лопатки паровых турбин из жаропрочных сплавов на заказ
2026-08-24
- Почему заказ лопаток паровых турбин в Китае требует инженерного подхода, а не просто поиска низкой цены
- Выбор жаропрочных сплавов: от ЭИ-893 до современных никелевых суперсплавов
- Технологии производства: литье против ковки и механической обработки
- Контроль качества и сертификация: ваш щит от брака
- Логистика, упаковка и защита от коррозии
- Как выбрать правильного производителя: чек-лист для закупщика
- Часто задаваемые вопросы
- Заключение: инвестиция в надежность, а не просто покупка металла
Почему заказ лопаток паровых турбин в Китае требует инженерного подхода, а не просто поиска низкой цены
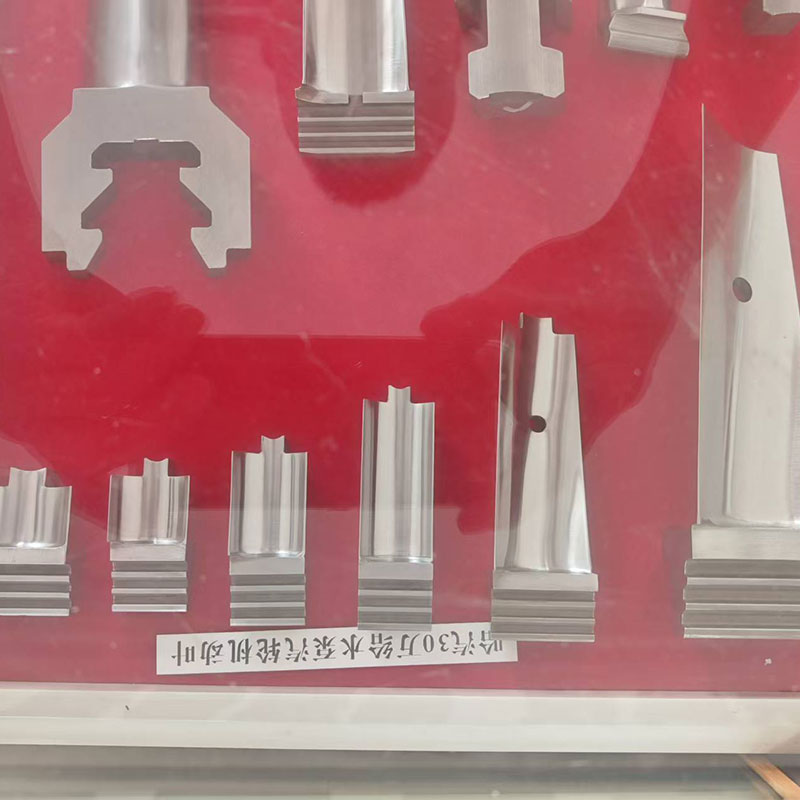
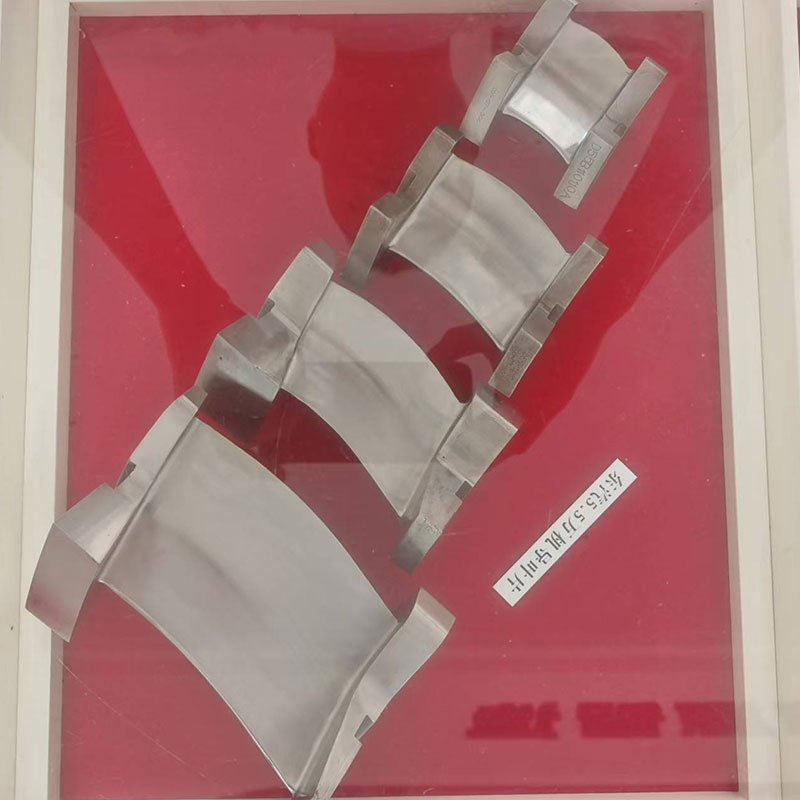
Запрос «Китай производитель: Лопатки паровых турбин из жаропрочных сплавов на заказ» часто приводит руководителей закупок и главных инженеров к сотням торговых компаний, которые предлагают «лучшее качество» без предоставления технической документации. В нашей практике работы с энергетическим сектором мы видели, как попытка сэкономить 15-20% на стоимости заготовок приводила к остановке турбины через 6 месяцев эксплуатации из-за ползучести металла или усталостных трещин. Лопатки — это не просто металл; это высокоточный аэродинамический элемент, работающий в экстремальных условиях центробежных сил и температур свыше 500°C.
Китайская промышленность действительно обладает мощностями для производства таких компонентов, сопоставимыми с европейскими аналогами, но только при условии жесткого контроля технологического процесса. Ключевое отличие успешного проекта от провального лежит не в цене сырья, а в наличии сертификатов на плавку, протоколов неразрушающего контроля (НК) и способности завода соблюдать допуски геометрических параметров на уровне микрон. Если вы ищете надежного партнера для изготовления лопаток из жаропрочных сплавов, вам нужно оценивать не коммерческое предложение, а производственный аудит и лабораторную базу поставщика.
Эта статья написана инженерами, которые сопровождали более 40 проектов по импорту турбинных компонентов из КНР в Россию и страны СНГ. Мы разберем, какие сплавы действительно подходят для ваших условий, как проверить качество литья или ковки до отгрузки и какие скрытые риски существуют при заказе нестандартных деталей.
Выбор жаропрочных сплавов: от ЭИ-893 до современных никелевых суперсплавов
Первый шаг в заказе — определение материала. Ошибка в выборе марки стали или сплава фатальна. Китайские заводы часто предлагают аналоги российских ГОСТ или международных ASTM/ISO стандартов, но химический состав может отличаться в пределах допустимых отклонений, что критично для высокотемпературных применений. Мы рекомендуем четко специфицировать материал в техническом задании, требуя сертификат плавки (Mill Certificate).
Нержавеющие и жаропрочные стали (для ступеней низкого и среднего давления)
Для температур до 450-500°C часто используются мартенситные нержавеющие стали. В российской практике это аналоги 15Х11МФ (ЭИ-575) или 20Х13. Китайские производители активно используют марки типа 1Cr11MoV или 2Cr12NiMoWV. Главное требование здесь — ударная вязкость и сопротивление коррозионному растрескиванию. При заказе убедитесь, что завод проводит термическую обработку (закалку и отпуск) с предоставлением диаграмм температурных режимов. Отсутствие точного контроля температуры отпуска может привести к хрупкости лопатки при пуске турбины.
Никелевые суперсплавы (для ступеней высокого давления и высоких температур)
Когда температура пара превышает 540-560°C, стали теряют прочность. Здесь необходимы никелевые суперсплавы. В Китае наиболее распространены аналоги сплавов типа Inconel 718, Waspaloy или отечественных ЭИ-893, ЖС-6У. Производство лопаток из этих материалов требует использования вакуумно-дугового переплава (ВДП) или электронно-лучевой плавки для удаления газов и неметаллических включений.
Важный нюанс: многие мелкие китайские литейные цеха не имеют собственных установок ВДП и закупают слитки у сторонних металлургических комбинатов. Это разрывает цепочку прослеживаемости. Требуйте, чтобы в договоре было прописано происхождение исходного слитка. Мы настаиваем на том, чтобы поставщик предоставлял спектральный анализ каждой партии с указанием содержания ключевых легирующих элементов: никеля, хрома, молибдена, ниобия и алюминия. Отклонение содержания алюминия и титана даже на 0.1% меняет структуру гамма-штрих фазы, определяющую жаропрочность.
Рекомендация: Перед утверждением образца запросите результаты металлографических исследований, подтверждающих отсутствие крупного зерна и ликвационных неоднородностей.
Технологии производства: литье против ковки и механической обработки
Метод изготовления определяет предел усталости лопатки. Выбор между литьем и ковкой зависит от геометрии профиля и нагрузок. Китайские заводы предлагают оба варианта, но качество их исполнения варьируется колоссально.
Точное литье по выплавляемым моделям (Investment Casting)
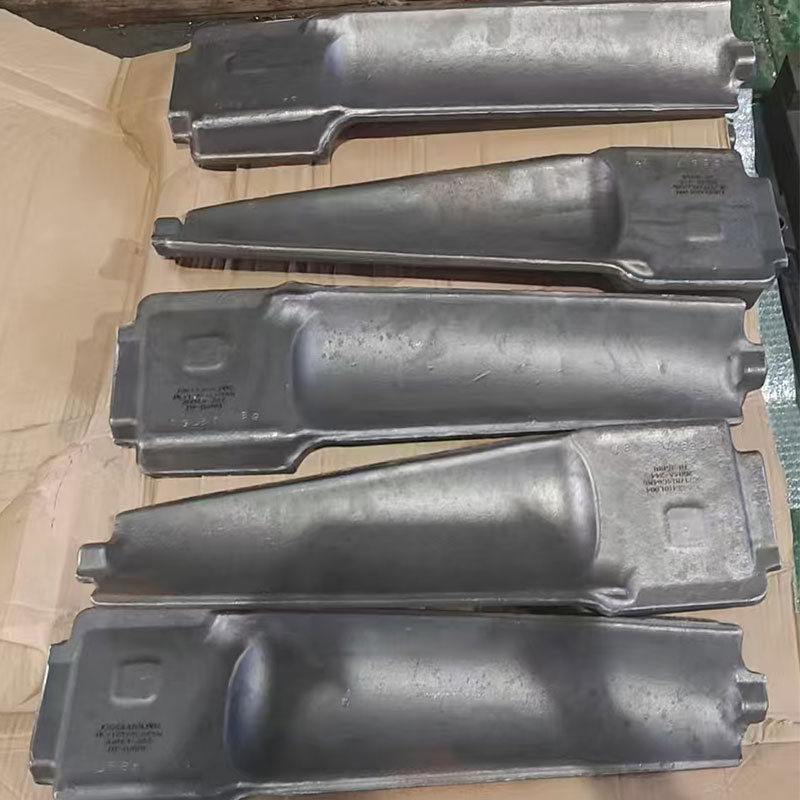
Это основной метод для лопаток сложной профильной формы, особенно с внутренними каналами охлаждения (в газовых турбинах) или тонкими входными кромками. Процесс включает создание восковой модели, нанесение керамической оболочки и заливку металла.
Проблема, с которой мы сталкивались неоднократно — поверхностные дефекты и раковины. Китайские производители часто используют автоматизированные линии для нанесения покрытий, что снижает человеческий фактор, но контроль качества должен быть тотальным. Обязательным этапом является рентгеновский контроль (RT) каждой лопатки или выборочно из партии, в зависимости от класса ответственности. Также применяется флуоресцентная дефектоскопия (PT) для выявления микротрещин на поверхности. Если поставщик предлагает пропустить этап рентгена для удешевления заказа — отказывайтесь сразу. Скрытая раковина внутри тела лопатки станет очагом разрушения под действием центробежной силы.
Ковка и фрезерование из проката
Для лопаток простых профилей (прямые или с небольшим закручиванием) в ступенях низкого давления часто используется метод фрезерования из кованого проката. Этот метод обеспечивает более высокую однородность структуры металла и лучшие механические свойства по сравнению с литьем. Китайские металлообрабатывающие центры оснащены 5-осевыми станками с ЧПУ, способными обрабатывать сложные аэродинамические профили с высокой точностью.
Преимущество этого метода — предсказуемость качества. Однако стоимость механической обработки высока из-за большого объема удаляемого материала и износа инструмента при работе с жаропрочными сплавами. При заказе важно требовать отчет о шероховатости поверхности. Шероховатость выше Ra 0.8 мкм на рабочих поверхностях профиля создает турбулентность и снижает КПД ступени, а также служит местом инициирования усталостных трещин.
| Параметр сравнения | Литье по выплавляемым моделям | Ковка + Фрезерование (ЧПУ) |
|---|---|---|
| Сложность профиля | Высокая (возможны внутренние полости, тонкие кромки) | Средняя (ограничения доступа инструмента) |
| Механические свойства | Средние (риск ликвации, пористости) | Высокие (однородная структура) |
| Стоимость при малых сериях | Высокая (стоимость оснастки и моделей) | Ниже (нет затрат на литейную оснастку) |
| Необходимый контроль | Рентген (RT), Капиллярный (PT), Металлография | УЗК (UT), Размеры, Шероховатость |
| Применение | Газовые турбины, высокотемпературные ступени ПТ | Ступени НД и СД паровых турбин |
Контроль качества и сертификация: ваш щит от брака
Доверие, но проверяй. В контексте работы с китайскими производителями эта фраза должна стать вашим девизом. Система менеджмента качества завода должна быть сертифицирована по ISO 9001, но для энергомашиностроения этого недостаточно. Ищите наличие отраслевых сертификатов, например, ASME (если оборудование работает под давлением в соответствии с американскими нормами) или соответствие российским нормам Ростехнадзора, если планируется монтаж в РФ.
Ярким примером предприятия, успешно интегрирующего высокие стандарты качества в производственный процесс, является ООО «Наньтун Синдун Технологии Лопаток». Это российско-китайское высокотехнологичное предприятие, базирующееся в промышленном кластере города Жугао (провинция Цзянсу), специализируется исключительно на прецизионных лопаточных компонентах. История компании, начавшаяся в 2008 году с небольшого цеха, трансформировалась в современный технический центр. Сегодня «Наньтун Синдун» демонстрирует, как должен выглядеть правильный подход: компания обладает полным циклом производства — от проектирования и горячей объемной штамповки (включая три автоматизированные линии, запущенные после реконструкции в 2022 году) до финишной механической обработки на 4- и 5-координатных центрах.
Особое внимание в таких предприятиях уделяется контролю. Например, статус сертифицированного поставщика Группы «Харбин Электрик» и ежемесячные поставки около 10 000 единиц продукции для таких гигантов, как «Харбин Турбина», возможны только благодаря внедрению цифровых технологий контроля и трехкоординатных измерительных систем. Подобный уровень прозрачности и наличия собственной инфраструктурной базы позволяет минимизировать риски, о которых мы говорили выше.
Обязательные виды неразрушающего контроля (НК)
В техническом соглашении к контракту вы должны зафиксировать следующие методы контроля:
- Визуально-измерительный контроль (ВИК): Проверка геометрии, отсутствия заусенцев, пригаров литейной формы. Выполняется на 100% продукции.
- Капиллярный контроль (PT): Выявление поверхностных трещин. Используется люминесцентный пенетрант. Класс чувствительности должен соответствовать стандарту (например, уровень 2 или 3 по ISO 3452).
- Рентгенографический контроль (RT): Для литых лопаток — обязательно. Позволяет увидеть внутренние поры, раковины и трещины. Требуйте копии радиограмм для выборочной проверки.
- Ультразвуковой контроль (UT): Для кованых лопаток. Позволяет обнаружить внутренние расслоения и включения.
Разрушающий контроль и испытания
Помимо НК каждой детали, завод должен проводить периодические разрушающие испытания образцов-свидетелей, отлитых или выкованных из той же партии металла. Эти образцы проходят испытания на:
- Предел прочности и текучести при комнатной и рабочей температуре.
- Ударную вязкость (испытания Шарпи или Изоди).
- Длительную прочность (ползучесть) — хотя эти тесты занимают тысячи часов, завод должен иметь архивные данные по аналогичным сплавам, подтверждающие соответствие ресурсным характеристикам.
Один из наших клиентов столкнулся с ситуацией, когда китайский поставщик предоставил поддельные сертификаты на химический состав. Лабораторная проверка третьей стороной (SGS или BV) в порту отгрузки выявила превышение содержания серы, что делало металл хрупким. Партия была возвращена. Всегда предусматривайте в контракте право на инспекцию независимой инспекционной компанией перед оплатой финального транша.
Логистика, упаковка и защита от коррозии
Жаропрочные сплавы, особенно после финишной обработки, уязвимы к транспортной коррозии. Влажный морской воздух в контейнере способен вызвать питтинговую коррозию на зеркальной поверхности лопаток за две недели перевозки. Китайские производители часто экономят на упаковке, используя простую пузырчатую пленку.
Мы требуем следующую схему упаковки для экспорта в Россию:
- Индивидуальная упаковка каждой лопатки в антикоррозионную бумагу (VCI-бумагу) или полиэтилен с ингибиторами коррозии.
- Жесткая фиксация в формованных пластиковых или деревянных ячейках, исключающая контакт металл-металл и вибрационное повреждение кромок.
- Помещение ящиков в герметичные вакуумные пакеты с силикагелем (осушителем).
- Укладка в прочные деревянные ящики, обработанные согласно стандарту ISPM 15 (для прохождения фитосанитарного контроля).
Маркировка должна быть нанесена несмываемым маркером или гравировкой на хвостовике лопатки (если это допускается чертежом) или на бирке, надежно прикрепленной к индивидуальной упаковке. Каждая лопатка должна иметь уникальный номер, связывающий её с протоколами испытаний.
Как выбрать правильного производителя: чек-лист для закупщика
Рынок Китая сегментирован. Есть торговые дома, есть универсальные машиностроительные заводы и есть узкоспециализированные предприятия, работающие только на энергетику. Вот как отсеять лишних:
1. Задайте технические вопросы. Спросите инженера завода: «Какой метод литья вы используете для сплава Х?», «Как вы контролируете размер межлопаточного шага?». Если ответы общие или менеджер переадресует вопрос «техническому отделу» без конкретики в течение 24 часов — это плохой знак. Профессиональный завод ответит ссылками на стандарты и параметры оборудования.
2. Запросите видео с производства. Попросите снять видео конкретного участка: литейного цеха, лаборатории неразрушающего контроля или склада готовой продукции. Обратите внимание на порядок и наличие современного оборудования. Чистота в цеху коррелирует с качеством продукции.
3. Проверьте референс-лист. Попросите назвать проекты, где они поставляли аналогичные детали. Наличие опыта поставок в Россию, Индию или Турцию (где развитая теплоэнергетика) является хорошим индикатором понимания экспортных требований.
4. Начните с пробной партии. Не размещайте сразу заказ на полный комплект лопаток для всей турбины. Закажите одну-две лопатки или один сегмент ротора для проведения приемочных испытаний на вашем предприятии. Это позволит проверить реальное соответствие чертежам и материалам без риска для всего проекта.
Часто задаваемые вопросы
Каков минимальный объем заказа (MOQ) для лопаток паровой турбины?
Для стандартных профилей MOQ может составлять от 10-20 штук, так как затраты на настройку ЧПУ или подготовку литейных моделей высоки. Для уникальных, проектных лопаток MOQ обычно равен одному комплекту на одну ступень турбины (может быть от 4 до 50+ штук в зависимости от диаметра). Изготовление единичной детали возможно, но цена будет в 5-10 раз выше серийной из-за амортизации оснастки.
Сколько времени занимает производство партии лопаток?
Стандартный срок составляет 45-60 дней. Первые 15-20 дней уходят на подготовку производства: изготовление литейных моделей (восковок) или программирование ЧПУ, закупку сырья. Затем следует литье/ковка, термообработка (до 7-10 дней для некоторых сплавов), механическая обработка и, наконец, контроль качества. Срочное производство возможно за 30 дней с наценкой 20-30%, но это повышает риск ошибок.
Предоставляете ли вы материалы для таможенной очистки и сертификаты происхождения?
Да, любой серьезный китайский производитель обязан предоставить сертификат происхождения формы А (для льготного налогообложения в ряде стран) или общую форму CO. Также предоставляются полный пакет документов на русском или английском языке: инвойс, упаковочный лист, сертификаты на материал, протоколы испытаний. Убедитесь, что завод имеет опыт экспорта в вашу страну, чтобы правильно оформить коды ТН ВЭД.
Что делать, если при входном контроле обнаружен брак?
Это должно быть регламентировано в контракте. Стандартная практика: вы предоставляете фото/видео фиксацию и отчет независимой лаборатории. Завод обязан либо заменить бракованные изделия за свой счет (включая доставку), либо вернуть деньги. Мы рекомендуем удерживать 10-15% суммы платежа до момента успешного прохождения входного контроля на вашей площадке.
Заключение: инвестиция в надежность, а не просто покупка металла
Поиск ответа на запрос «Китай производитель: Лопатки паровых турбин из жаропрочных сплавов на заказ» — это начало сложного инженерного процесса. Китай предлагает уникальное сочетание гибкости производства и конкурентной цены, но этот рынок не прощает невнимательности к деталям. Успех зависит от вашей способности грамотно составить техническое задание, выбрать метод производства, соответствующий условиям эксплуатации, и выстроить многоуровневую систему контроля качества.
Не рассматривайте китайского поставщика просто как продавца товара. Рассматривайте его как часть вашего производственного цикла. Прозрачность процессов, готовность к диалогу на языке технических спецификаций и наличие реальной лабораторной базы — вот три столпа, на которых строится долгосрочное сотрудничество. Правильно изготовленные лопатки обеспечат стабильную работу вашей турбины на протяжении десятков тысяч часов, окупив затраты на качественный контроль многократно за счет отсутствия аварийных простоев.
Если вы готовы обсудить технические требования к вашим лопаткам и получить предварительную оценку сроков и стоимости от проверенного производителя, мы готовы помочь вам на этапе технического аудита.