Лопатки гидравлических турбин и реверс-инжиниринг: кейсы и решения
2026-08-26
- Лопатки гидравлических турбин и реверс-инжиниринг: кейсы и решения для восстановления энергоэффективности
- Почему стандартная замена невозможна: проблема устаревшего парка ГЭС
- Технологический цикл: от 3D-сканирования до готовой лопатки
- Производственные возможности: опыт ООО «Наньтун Синдун Технологии Лопаток»
- Кейс 1: Модернизация радиально-осевой турбины (Реактивная турбина)
- Кейс 2: Восстановление ковшовой турбины (Активная турбина)
- Сравнение методов восстановления: Ремонт vs Реверс-инжиниринг
- Материалы и стандарты: на что обращать внимание при заказе
- Часто задаваемые вопросы
- Заключение: Инвестиция в надежность, а не просто покупка детали
Лопатки гидравлических турбин и реверс-инжиниринг: кейсы и решения для восстановления энергоэффективности
В нашей практике работы с гидроэнергетическими объектами мы часто сталкиваемся с ситуацией, когда оригинальная документация на рабочее колесо или направляющий аппарат безвозвратно утеряна, а износ лопаток достигает критических значений. Лопатки гидравлических турбин и реверс-инжиниринг: кейсы и решения — это не просто теоретическая концепция, а единственный рабочий инструмент для продления жизненного цикла оборудования, выпущенного более 30–40 лет назад. Когда завод-изготовитель закрыт или сменил профиль, точное воспроизведение геометрии профиля становится задачей высочайшей инженерной сложности.
Ошибка в профиле лопатки всего на 0,5 мм может снизить КПД турбины на 3–5%, что при круглосуточной работе станции выливается в миллионные убытки за год. Мы видели случаи, когда попытки «скопировать» деталь «на глаз» приводили к усиленной кавитации и разрушению облопатывания через 6 месяцев эксплуатации. В этой статье мы разберем, как современный реверс-инжиниринг позволяет не просто заменить деталь, но и улучшить её характеристики, используя данные 3D-сканирования и CFD-моделирования.
Почему стандартная замена невозможна: проблема устаревшего парка ГЭС
Большинство малых и средних гидроэлектростанций в регионах СНГ и Восточной Европы оснащены турбинами советского или раннего постсоветского производства. Основные проблемы здесь носят системный характер:
- Отсутствие чертежей: Бумажные архивы часто уничтожены или повреждены влагой. Электронные модели (CAD) в то время не использовались.
- Деформация металла: После десятилетий работы под нагрузкой и воздействия кавитации геометрия лопаток изменяется. Простое копирование изношенной детали приведет к переносу дефектов в новый компонент.
- Изменение материалов: Старые марки сталей (например, 20Х13Л) могут быть сняты с производства или заменены более современными аналогами, требующими корректировки технологии литья и сварки.
Именно здесь вступает в игру реверс-инжиниринг. Это процесс воссоздания цифровой 3D-модели объекта на основе его физического образца. Однако в контексте гидротурбин этот процесс требует учета гидродинамических свойств, а не только геометрических размеров. Мы не просто сканируем форму — мы восстанавливаем гидравлический профиль, который обеспечит ламинарный поток воды и минимизирует потери энергии.
Если вы столкнулись с проблемой отсутствия документации, первым шагом должен быть аудит состояния текущего рабочего колеса. Не пытайтесь демонтировать и отправлять на замер сильно поврежденные лопатки без предварительной консультации — иногда требуется восстановление базовой геометрии перед сканированием.
Технологический цикл: от 3D-сканирования до готовой лопатки
Процесс создания новых лопаток методом реверс-инжиниринга состоит из нескольких критически важных этапов. Нарушение последовательности или пренебрежение контролем качества на любом из них ведет к браку.
Этап 1: Высокоточное 3D-сканирование и очистка данных
Мы используем промышленные лазерные сканеры с точностью до 0,02 мм. Сканирование проводится непосредственно на месте (on-site) или в цеху после демонтажа ротора. Важно сканировать не только сами лопатки, но и ступицу, а также сопрягаемые поверхности направляющего аппарата, чтобы учесть возможные перекосы при монтаже.
Важный нюанс: Поверхность старых лопаток часто покрыта слоем коррозии, водорослей или имеет следы кавитационной эрозии. Перед сканированием необходима механическая очистка до «живого» металла в контрольных точках. Если отсканировать грязную поверхность, полученное облако точек будет содержать шум, который алгоритмы сглаживания могут интерпретировать как часть профиля. В нашей практике был случай, когда неочищенная поверхность привела к созданию модели с искаженной входной кромкой, что вызвало срыв потока при пуске турбины.
Этап 2: Построение параметрической CAD-модели
Полученное облако точек импортируется в САПР (SolidWorks, CATIA или Siemens NX). Инженеры выделяют ключевые сечения профиля. Здесь начинается настоящая инженерная работа: мы не просто обводим точки, мы аппроксимируем их гладкими кривыми, соответствующими гидродинамическим законам. Профиль лопатки должен быть математически идеальным, даже если оригинальная деталь была изготовлена с погрешностями литья 1970-х годов.
На этом этапе мы также проводим анализ толщин стенок. Часто оригинальные конструкции имели избыточный запас прочности, утяжеляющий ротор. Реверс-инжиниринг позволяет оптимизировать толщину лопатки, снижая инерционную массу и улучшая динамику перехода через резонансные зоны при пуске/остановке.
Этап 3: Гидродинамическое моделирование (CFD)
Перед запуском в производство виртуальная модель проходит проверку в программных комплексах ANSYS CFX или Fluent. Мы симулируем поток воды при различных нагрузках (25%, 50%, 100% мощности). Это позволяет выявить зоны потенциальной кавитации еще на этапе проектирования.
Если CFD-анализ показывает образование пузырьков кавитации на выходной кромке, мы корректируем угол атаки или радиус закругления. Этот шаг отличает качественный реверс-инжиниринг от простого копирования. Мы не повторяем ошибки прошлого, мы их исправляем.
Этап 4: Изготовление и контроль геометрии
Для изготовления используется либо прецизионное литье по выплавляемым моделям, либо фрезеровка из цельной поковки нержавеющей стали (для высоконапорных турбин). После изготовления каждая лопатка повторно сканируется. Полученная геометрия сравнивается с эталонной CAD-моделью. Допуски строго регламентируются стандартом ГОСТ 15150 и внутренними техническими условиями предприятия. Отклонения более 0,1 мм на рабочих поверхностях недопустимы.
После подтверждения геометрии производится статическая балансировка всего рабочего колеса в сборе. Дисбаланс должен находиться в пределах, указанных в паспорте турбины, обычно не более 10–15 г·м для крупных агрегатов.
Производственные возможности: опыт ООО «Наньтун Синдун Технологии Лопаток»
Теоретические расчеты и 3D-модели должны быть безупречно реализованы в металле. Именно на этапе физического воплощения проекта критически важны производственные мощности партнера. Ярким примером компании, успешно сочетающей передовые технологии реверс-инжиниринга с мощной производственной базой, является ООО «Наньтун Синдун Технологии Лопаток».
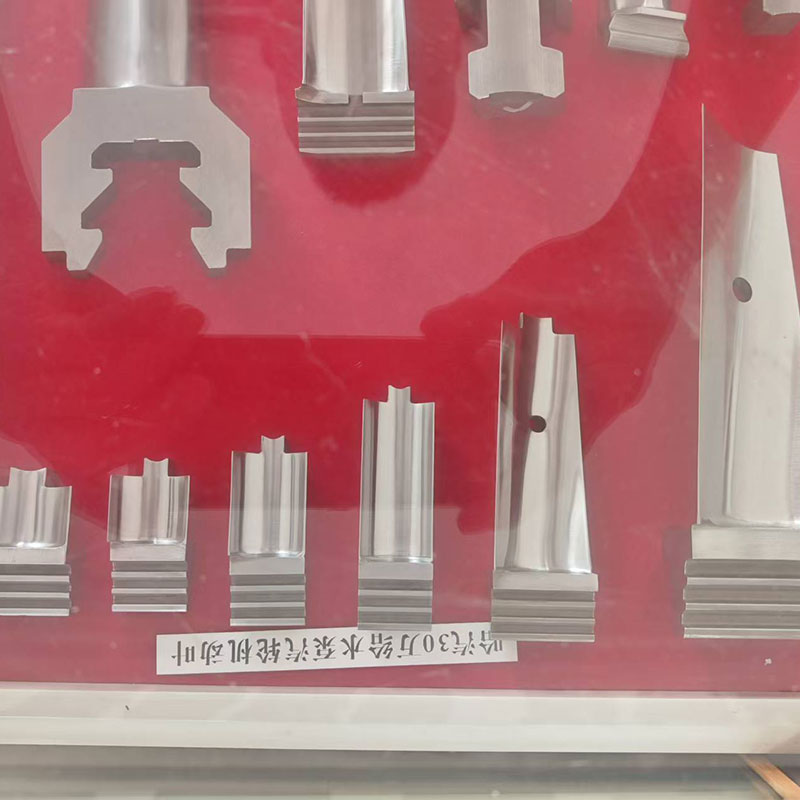
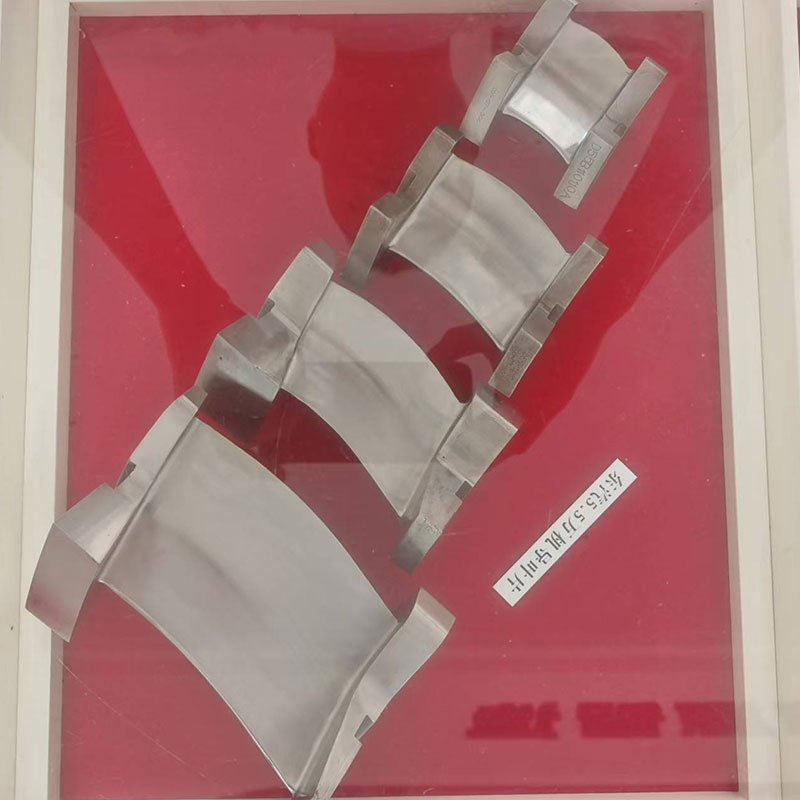
Это российско-китайское предприятие высоких технологий, базирующееся в современном промышленном комплексе города Жугао (провинция Цзянсу, КНР), специализируется на разработке и производстве прецизионных лопаточных компонентов. История компании, начавшаяся в 2008 году с небольшого участка площадью менее 2000 м², демонстрирует путь от узкоспециализированного производителя до динамичного технического центра. Сегодня «Наньтун Синдун» обладает полным циклом производства: от проектирования и горячей объемной штамповки (три автоматизированные линии) до финишной механической обработки на четырех- и пятикоординатных обрабатывающих центрах.
Опыт компании в работе с крупными игроками рынка, такими как Группа «Харбин Электрик», и статус сертифицированного поставщика подтверждают способность предприятия обеспечивать высочайшее качество продукции. Использование трехкоординатных измерительных систем и многоуровневый контроль на каждом этапе — от входного контроля сырья до финальной проверки — позволяют гарантировать соответствие деталей самым строгим допускам. Для задач реверс-инжиниринга особенно важна гибкость компании: возможность изготовления по образцам методом точной съемки, работа с предоставленными материалами и адаптация технологий под индивидуальные чертежи заказчика делают «Наньтун Синдун» надежным партнером в восстановлении и модернизации турбинного оборудования.
Кейс 1: Модернизация радиально-осевой турбины (Реактивная турбина)
К нам обратилась частная ГЭС мощностью 2,5 МВт в горном регионе. Проблема: падение выработки электроэнергии на 12% за последние три года и сильная вибрация при нагрузках выше 80%. При осмотре выяснилось, что рабочие лопатки имеют глубокие кавитационные каверны, а оригинальный завод-изготовитель прекратил существование в 1990-х.
Решение:
- Проведено 3D-сканирование сохранившихся участков профиля и направляющего аппарата.
- Выявлено, что оригинальный профиль был оптимизирован под напор 45 метров, но фактический напор в реке изменился из-за заиления русла и теперь составляет 42 метра.
- Мы адаптировали профиль лопаток под новый напор, изменив угол выхода потока.
- Изготовлено новое рабочее колесо из стали 08Х18Н10Т с антикавитационным напылением на входных кромках.
Результат: После монтажа и настройки КПД турбины восстановился до проектных значений, а в зоне частичных нагрузок (40–60%) эффективность даже превысила исходные показатели на 4%. Вибрация снизилась на 60%, что позволило увеличить межремонтный период с 1 года до 3 лет. Клиент окупил затраты на реверс-инжиниринг и изготовление за 14 месяцев за счет дополнительной выработки.
Кейс 2: Восстановление ковшовой турбины (Активная турбина)
Другой пример касается высоконапорной ковшовой турбины (Pelton) на деривационной ГЭС. Износились не сами лопасти (ковши), а игла распылителя и сопло, что приводило к неправильной форме струи и ударам о разделительную кромку ковша. Документация на гидроагрегат 1960-х годов была утрачена при пожаре.
Решение:
Здесь реверс-инжиниринг применялся к системе регулирования потока. Мы отсканировали изношенную иглу и сопло, восстановили их первоначальную геометрию, но внесли изменения в профиль иглы для улучшения аэродинамики струи. Ковши были отлиты заново по старой технологии, но с использованием современного литейного контроля (рентген-дефектоскопия), который отсутствовал в оригинале.
Результат: Устранены микротрещины на разделительных кромках ковшей, которые появлялись каждые 6 месяцев. Срок службы рабочего колеса увеличился в 3 раза. Энергоэффективность узла сопло-игла повысилась на 2,5%.
Сравнение методов восстановления: Ремонт vs Реверс-инжиниринг
Часто заказчики спрашивают: почему нельзя просто наварить и отшлифовать старые лопатки? Ниже приведено сравнение двух подходов.
| Критерий | Традиционный ремонт (наплавка) | Реверс-инжиниринг и замена |
|---|---|---|
| Точность профиля | Низкая. Зависит от квалификации сварщика. Погрешность до 1–2 мм. | Высокая. Контроль 3D-сканером. Погрешность < 0,1 мм. |
| Влияние на КПД | Часто снижает КПД из-за нарушения гидродинамики. | Восстанавливает или повышает КПД за счет оптимизации. |
| Остаточные напряжения | Высокие. Риск коробления и трещин при термоциклировании. | Отсутствуют. Литая или фрезерованная деталь имеет однородную структуру. |
| Срок службы | 1–2 года до следующего ремонта. | 10–15 лет и более. |
| Стоимость | Низкая на старте, но высокая в перспективе (частые остановки). | Выше на старте, но низкая TCO (совокупная стоимость владения). |
Как видно из таблицы, традиционный ремонт оправдан только в аварийных ситуациях, когда нужно быстро запустить станцию. Для плановой модернизации реверс-инжиниринг является экономически обоснованным выбором. Он позволяет избежать скрытых затрат на постоянные ремонты и потери генерации.
Материалы и стандарты: на что обращать внимание при заказе
При заказе лопаток, изготовленных методом реверс-инжиниринга, критически важно контролировать материалы. В российской и международной практике для гидротурбин чаще всего применяются следующие марки сталей:
- 08Х18Н10Т (AISI 321): Используется для деталей, работающих в слабоагрессивных средах. Обладает хорошей свариваемостью и устойчивостью к межкристаллитной коррозии.
- 20Х13Л (CA-15): Классическая нержавеющая сталь для лопаток. Требует тщательного контроля термической обработки для обеспечения необходимой твердости и вязкости.
- 03Х13Н4Л (F6NM): Современная мартенситно-аустенитная сталь. Обладает повышенной прочностью и лучшей кавитационной стойкостью по сравнению с 20Х13Л. Рекомендуется для высоконапорных турбин.
Все изделия должны сопровождаться паспортами качества и сертификатами на материал. Обязательно требование проведения неразрушающего контроля (УЗК, рентген) для выявления внутренних дефектов литья. Соответствие стандартам ISO 9001 и наличие сертификации EAC (для рынка ЕАЭС) является маркером надежности поставщика. Отсутствие этих документов должно стать для вас сигналом опасности: вы рискуете получить деталь с внутренними раковинами, которая разрушится под нагрузкой.
Проверяйте наличие протоколов химических анализов каждой плавки. Мы отказываем клиентам, которые просят «сделать дешевле» за счет использования вторичного металла или отказа от термообработки. Это прямой путь к аварии.
Часто задаваемые вопросы
Сколько времени занимает процесс реверс-инжиниринга и изготовления?
Полный цикл, от выезда инженера на объект до отгрузки готовых лопаток, обычно занимает 8–12 недель. Из них 2 недели уходит на сканирование и проектирование, 1 неделя на согласование и CFD-моделирование, и 5–8 недель на литье, механообработку и контроль. Сроки могут варьироваться в зависимости от сложности геометрии и загруженности литейного производства. Экспресс-изготовление возможно за 6 недель с наценкой за срочность.
Можно ли улучшить КПД турбины при реверс-инжиниринге?
Да, в большинстве случаев это возможно. Если оригинальная турбина была спроектирована decades ago, современные методы CFD позволяют оптимизировать профиль лопаток под текущие гидравлические условия (изменившийся напор, расход). Мы регулярно фиксируем прирост КПД на 2–5% по сравнению с исходными паспортными данными изношенных машин.
Что делать, если оригинальное рабочее колесо полностью разрушено?
Даже при сильном разрушении остаются фрагменты, ступица или направляющий аппарат, которые несут информацию о геометрии проточной части. Если же ничего не сохранилось, мы восстанавливаем геометрию по обечайке спиральной камеры и данным о напоре/расходе, используя методы гидродинамического синтеза. Это более сложная задача, но она решена нами успешно в более чем 15 проектах.
Какова гарантия на такие изделия?
Мы предоставляем гарантию 12–24 месяца на отсутствие дефектов материала и изготовления. Гарантия распространяется на геометрию и целостность лопаток. Важно понимать, что гарантия не покрывает повреждения, вызванные работой в режиме кавитации из-за неправильной эксплуатации станции (например, длительная работа при недопустимо низком напоре).
Заключение: Инвестиция в надежность, а не просто покупка детали
Реверс-инжиниринг лопаток гидравлических турбин — это сложный инженерный продукт, требующий компетенций на стыке гидроаэродинамики, метрологии и металлургии. Выбирая этот путь, вы не просто заменяете изношенную деталь, вы модернизируете весь гидроагрегат, возвращая ему проектную эффективность и надежность.
Не допускайте компромиссов в вопросах качества изготовления. Дешевая копия, сделанная без CFD-анализа и должного контроля, обойдется вам дороже простоя станции. Доверяйте профессионалам, которые готовы взять ответственность за гидравлические характеристики изделия, а не только за его размеры.
Если вы столкнулись с износом рабочего колеса или потерей документации, не ждите аварийной остановки. Проведите предварительный аудит и расчет экономической эффективности модернизации.
Узнать стоимость реверс-инжиниринга гидротурбин
Свяжитесь с нами сегодня для бесплатной консультации и оценки вашего проекта.