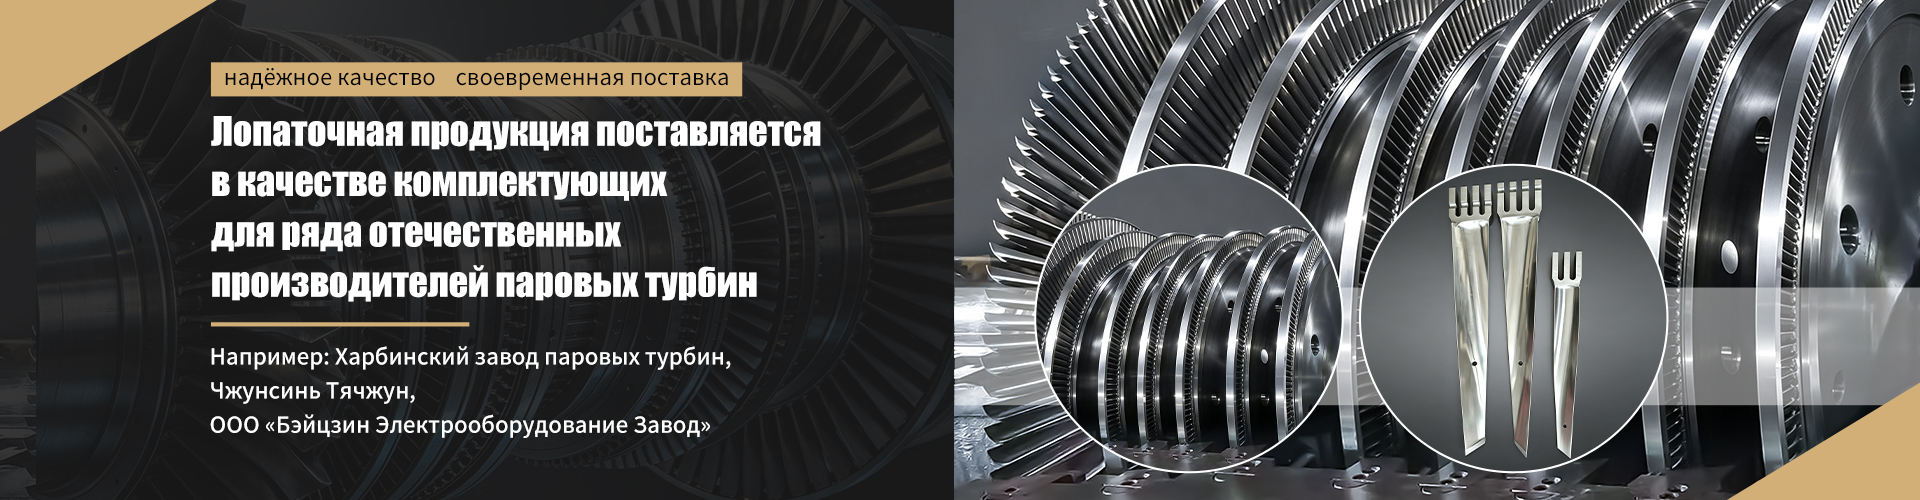
Лопатки паровых турбин стальные для модернизации: технические требования
2026-08-25
- Критические параметры стальных лопаток для модернизации паровых турбин
- Материаловедение: выбор марки стали и термообработка
- Геометрическая точность и аэродинамический профиль
- Методы неразрушающего контроля (НК) и приемка
- Балансировка и динамические характеристики
- Логистика, упаковка и сертификация для рынка РФ и СНГ
- Часто задаваемые вопросы
- Заключение и следующие шаги
Критические параметры стальных лопаток для модернизации паровых турбин
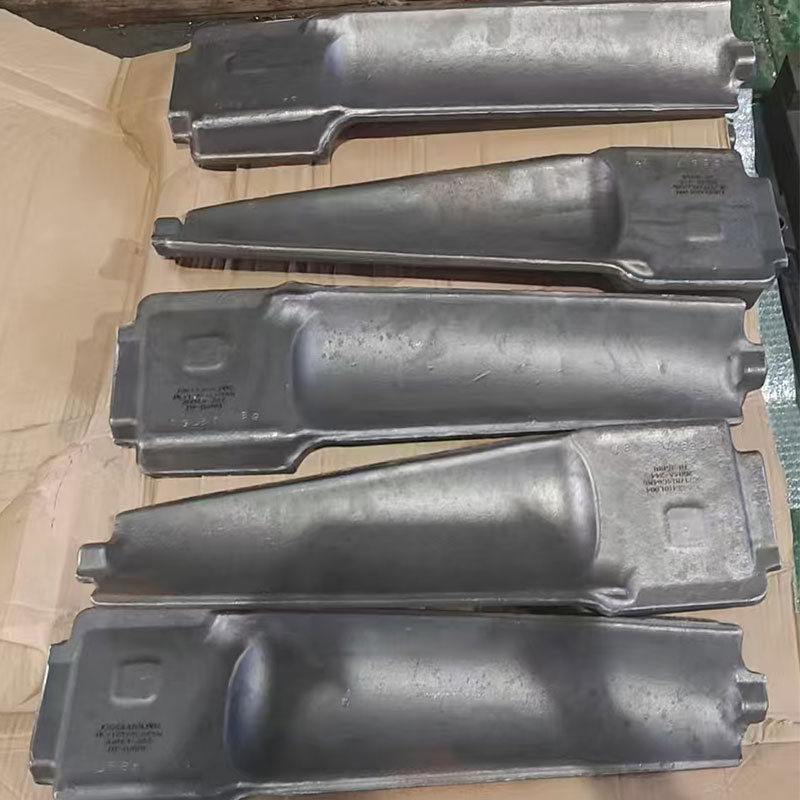
Модернизация проточной части паровой турбины — это не просто замена изношенных деталей, а сложный инженерный процесс пересчета аэродинамики и прочности. Ключевым элементом здесь выступают стальные лопатки паровых турбин, от геометрии и металлургии которых зависит КПД всего агрегата после ремонта. В нашей практике мы неоднократно сталкивались с ситуациями, когда установка лопаток, формально соответствующих чертежам OEM-производителя, приводила к росту вибрации и снижению мощности на 3-5% уже через полгода эксплуатации. Причина всегда крылась в несоответствии микроструктуры стали или погрешностях профилирования, незаметных при визуальном осмотре.
Технические требования к лопаткам для модернизации жестче, чем для серийного производства. Здесь нельзя опираться только на стандарты ГОСТ или ISO “в общем виде”. Необходимо учитывать конкретные условия работы вашей турбины: частоту пусков, качество пара, наличие эрозионных процессов. Если вы планируете закупку лопаток паровых турбин стальных для модернизации, игнорирование нюансов термообработки или методов контроля качества может обернуться дорогостоящим простоем. Эта статья разбирает именно те параметры, которые влияют на надежность и эффективность, основываясь на реальном опыте поставок и инжиниринга для энергопредприятий России и СНГ.
Материаловедение: выбор марки стали и термообработка
Выбор материала — фундамент надежности. Для лопаток последних ступеней ЦНД (цилиндра низкого давления) и влажного пара традиционно используются нержавеющие стали мартенситного класса, такие как 08Х13 (аналог AISI 410) или 12Х18Н10Т для более агрессивных сред. Однако для модернизации часто требуется переход на более современные сплавы, например, на основе стали 15Х11МФ или импортных аналогов типа FV520, если оригинальная конструкция допускает такую замену для повышения эрозионной стойкости.
Важнейший аспект, который часто упускают закупщики, — это режим термообработки. Сталь должна обладать не только высокой прочностью, но и достаточной вязкостью для сопротивления циклическим нагрузкам. Мы проводили лабораторные исследования образцов от разных поставщиков: разница в ударной вязкости при минусовых температурах могла достигать 40% у партий, сертифицированных по одним и тем же стандартам. Это прямо влияет на риск хрупкого разрушения при гидроударах или резких изменениях нагрузки.
Требования к химическому составу должны контролироваться спектральным анализом каждой плавки. Допустимые отклонения по содержанию углерода, хрома и никеля строго регламентированы. Например, превышение содержания углерода выше 0.15% в стали типа 08Х13 резко снижает свариваемость и коррозионную стойкость, что критично для лопаток, работающих в зоне конденсации. При заказе обязательно требуйте протоколы химических испытаний (Mill Certificate) с привязкой к номеру плавки.
Один из наших клиентов столкнулся с преждевременным выходом из строя лопаток из-за неправильной закалки. Поставщик сэкономил на времени выдержки в печи, что привело к неравномерности структуры мартенсита. Визуально дефект не определялся, но ультразвуковой контроль выявил внутренние напряжения, которые спустя 8000 часов работы спровоцировали трещины у корня лопатки. Чтобы избежать подобных сценариев, технические требования должны включать пункт об обязательном контроле твердости по всему профилю лопатки, а не только в выборочных точках.
Рекомендация: Перед утверждением поставщика запросите примеры сертификатов на предыдущие партии и убедитесь, что лаборатория, проводившая испытания, аккредитована по стандартам ISO/IEC 17025.
Геометрическая точность и аэродинамический профиль
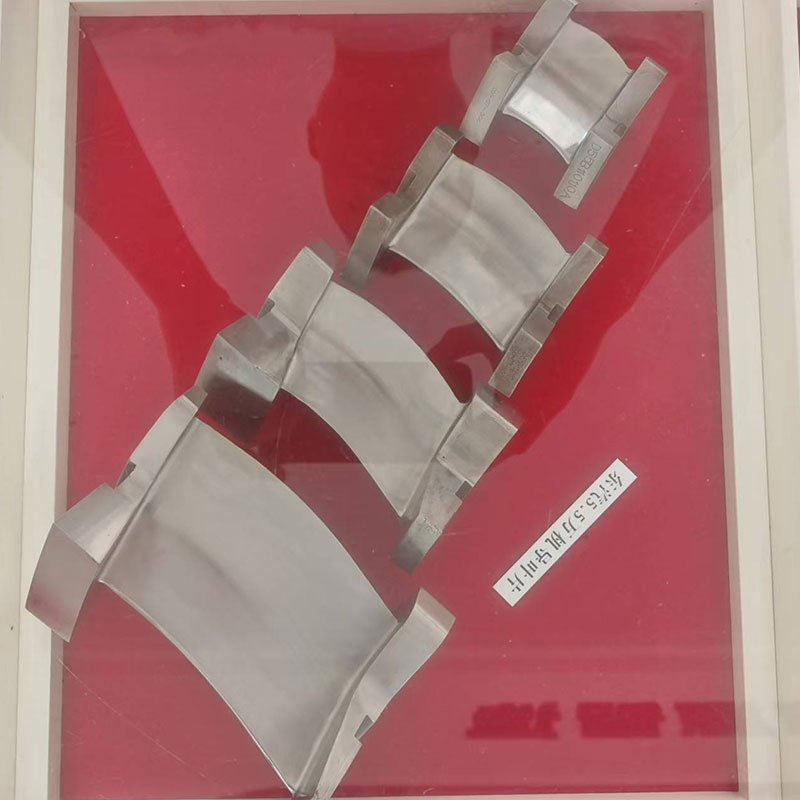
Эффективность модернизации напрямую зависит от того, насколько точно новая лопатка повторяет расчетный аэродинамический профиль. Даже микронные отклонения по толщине входной кромки или углу установки могут привести к срыву потока, образованию вихрей и, как следствие, к падению КПД ступени. Для стальных лопаток паровых турбин допуски обычно составляют ±0.05–0.1 мм по ключевым размерам профиля, но для высокоскоростных ступеней требования ужесточаются до ±0.02 мм.
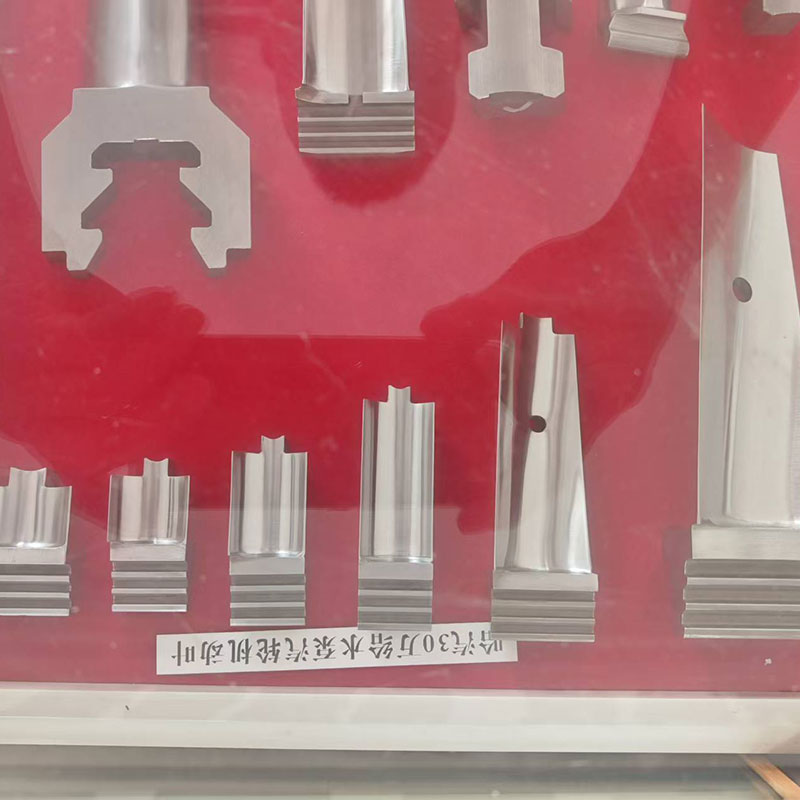
Профилирование лопаток осуществляется методом точного литья по выплавляемым моделям или механической обработкой из поковок. Литье позволяет получить сложную геометрию с минимальными припусками, но требует идеального качества модельного оснащения. Механическая обработка на 5-осевых станках с ЧПУ обеспечивает высочайшую точность поверхности, но ограничена возможностями инструмента в зонах сложных переходов. В нашей практике мы рекомендуем комбинированный подход: литье заготовки с последующей финишной обработкой рабочих поверхностей на станках с ЧПУ.
Именно такой технологический подход реализован в производственной базе ООО «Наньтун Синдун Технологии Лопаток». Российско-китайское предприятие, базирующееся в промышленном кластере города Жугао (провинция Цзянсу), специализируется на прецизионном производстве лопаточных аппаратов с 2008 года. Начав деятельность как узкоспециализированный цех, компания трансформировалась в современный технический центр, оснащенный четырех- и пятикоординатными обрабатывающими центрами. Такое оборудование позволяет достигать требуемой точности ±0.02 мм даже на сложных участках профиля, обеспечивая стабильное качество, подтвержденное статусом поставщика для Группы «Харбин Электрик» и других лидеров отрасли.
Шероховатость поверхности — еще один критический параметр. Для лопаток ЦВД и ЦСД она не должна превышать Ra 0.4–0.8 мкм, чтобы минимизировать сопротивление трения. Для последних ступеней ЦНД, где важна стойкость к капельной эрозии, часто применяется полировка до зеркального блеска или нанесение защитных покрытий. Неровности поверхности работают как центры зарождения усталостных трещин и ускоряют эрозионный износ.
Контроль геометрии должен проводиться с использованием координатно-измерительных машин (КИМ) и оптических сканеров. Простого шаблона недостаточно для современной модернизации. Мы требуем от производителей предоставления карт отклонений профиля от номинальной CAD-модели для каждой десятой лопатки в партии. Это позволяет статистически оценить стабильность производственного процесса.
Частая ошибка при модернизации — попытка использовать лопатки со “средними” параметрами, усредненными по партии. Турбина — это роторная машина, где дисбаланс масс или аэродинамических сил вызывает вибрацию. Поэтому технические требования должны предусматривать индивидуальную подгонку или сортировку лопаток по весу и моменту инерции перед монтажом в ротор.
Рекомендация: Укажите в спецификации метод контроля профиля (например, лазерное сканирование) и требование предоставления отчетов КИМ для выборки не менее 10% от партии.
Методы неразрушающего контроля (НК) и приемка
Безопасность энергетического оборудования не терпит компромиссов. Система неразрушающего контроля (NDT/NDE) является фильтром, отсеивающим дефектные изделия до их установки в турбину. Стандартный пакет НК для стальных лопаток включает визуальный контроль (VT), капиллярный контроль (PT), магнитопорошковый контроль (MT), ультразвуковой контроль (UT) и радиографический контроль (RT).
Ультразвуковой контроль особенно важен для выявления внутренних дефектов: раковин, непроваров (для сварных конструкций) или включений шлака. Чувствительность контроля должна обеспечивать обнаружение дефектов размером от 1–2 мм. В нашей практике мы настаиваем на проведении UT не только заготовки, но и готовой лопатки, так как механическая обработка может вскрыть скрытые поверхностные дефекты.
Капиллярный и магнитопорошковый методы выявляют поверхностные и подповерхностные трещины. Для лопаток из ферромагнитных сталей МТ более чувствителен, чем PT. Однако для аустенитных сталей (немагнитных) применяется только капиллярный контроль или вихретоковый. Важно, чтобы применяемые индикаторные материалы были сертифицированы и имели срок годности. Использование просроченных пенетрантов — распространенная причина ложноположительных или ложноотрицательных результатов.
Радиографический контроль (рентген) применяется выборочно, обычно для контроля зоны крепления лопатки к бандажу или хвостовика. Он позволяет увидеть объемную структуру дефектов. Из-за дороговизны и сложности RT не всегда применяется для 100% партии, но для ответственных ступеней это требование должно быть обязательным.
Мы рекомендуем внедрять процедуру независимой приемки. Это означает, что представитель заказчика или третья инспекционная компания (например, Bureau Veritas, TUV, или российская ИНТЕРГАЗСЕРТ) присутствует на заводе-изготовителе во время проведения критических этапов контроля. Наличие видеофиксации основных этапов НК также повышает прозрачность процесса.
| Метод контроля | Выявляемые дефекты | Обязательность для всех лопаток | Примечание |
|---|---|---|---|
| Визуальный (VT) | Задиры, вмятины, грубые нарушения геометрии | 100% | Базовый этап, часто автоматизирован |
| Капиллярный (PT) | Поверхностные трещины, поры | 100% | Критичен для зон высоких напряжений |
| Магнитопорошковый (MT) | Поверхностные и подповерхностные дефекты | 100% (для ферромагнетиков) | Не применим для аустенитных сталей |
| Ультразвуковой (UT) | Внутренние дефекты (раковины, включения) | 100% или выборочно (зависит от ТЗ) | Требует калибровки оборудования |
| Радиографический (RT) | Внутренние дефекты объема | Выборочно (обычно 5-10%) | Дорогой метод, для сложных узлов |
Рекомендация: В договоре поставки пропишите право заказчика на проведение повторного независимого НК за счет поставщика в случае выявления брака более 2% в выборке.
Балансировка и динамические характеристики
Паровая турбина вращается со скоростью 3000 или 1500 об/мин. Любая несбалансированность ротора приводит к вибрации, которая разрушает подшипники, уплотнения и сами лопатки. Поэтому технические требования к лопаткам включают строгие нормы по разбросу массы. Для современных турбин допустимая разница в массе лопаток одного ряда не должна превышать 0.5–1 грамма, а для высокоскоростных машин — еще меньше.
Процесс балансировки начинается на этапе изготовления. Лопатки взвешиваются на прецизионных весах, и при необходимости производится корректировка массы путем снятия материала в неустановленных зонах (обычно на периферии профиля, где влияние на аэродинамику минимально). Важно, чтобы эта операция выполнялась аккуратно, без создания концентраторов напряжений (заусенцев, рисок).
Кроме статической балансировки, важно учитывать динамические характеристики. Лопатки имеют собственные частоты колебаний. При проектировании модернизации проводится расчет на резонанс: частота собственных колебаний лопатки не должна совпадать с кратными частотами вращения ротора или частотой прохождения сопел. Поставщик должен предоставить результаты частотного анализа (модального анализа) для подтверждения того, что новые лопатки не войдут в резонанс в рабочем диапазоне оборотов.
В нашей практике был случай, когда партия лопаток прошла все геометрические и материальные тесты, но при пробном пуске турбины зафиксирован рост вибрации. Аудит показал, что поставщик не учел изменение жесткости системы при использовании нового материала с немного иным модулем упругости. Это сместило собственную частоту лопатки в опасную зону. После этого мы включили в технические требования пункт об обязательном предоставлении расчетов частотных характеристик, верифицированных натурными испытаниями на образцах.
Монтаж лопаток также влияет на балансировку. Требования к сборке должны включать контроль натяга в замковых соединениях и равномерность осадки. Использование динамометрического инструмента и специальных смазок обязательно.
Рекомендация: Требуйте от поставщика паспорт балансировки для каждой лопатки с указанием ее фактической массы и момента инерции. Это упростит работу монтажной бригады при сборке ротора.
Логистика, упаковка и сертификация для рынка РФ и СНГ
Даже идеально изготовленные лопатки могут быть испорчены при неправильной транспортировке. Стальные лопатки подвержены коррозии, а их тонкие кромки легко деформируются при ударах. Технические требования к упаковке должны включать: антикоррозийную обработку (консервацию), индивидуальную упаковку каждой лопатки в пенополиэтилен или вакуумную пленку с силикагелем, и размещение в жестких деревянных или металлических ящиках с амортизирующими прокладками.
Для импорта в Россию и страны ЕАЭС продукция должна соответствовать требованиям технических регламентов Таможенного союза. Основные документы: сертификат соответствия ТР ТС 032/2013 “О безопасности оборудования, работающего под избыточным давлением” (если лопатки поставляются как часть узла) или декларация соответствия ТР ТС 010/2011 “О безопасности машин и оборудования”. Также часто требуется сертификат происхождения формы СТ-1 для получения тарифных преференций.
Производитель должен иметь систему менеджмента качества, сертифицированную по ISO 9001. Для российских заказчиков наличие сертификата ГОСТ Р ИСО 9001 является предпочтительным. Опыт работы с ядерными объектами (лицензия Ростехнадзора) является серьезным преимуществом поставщика, так как подтверждает его способность работать по высочайшим стандартам качества.
Сроки поставки — еще один критический параметр. Модернизация обычно планируется на период планово-предупредительного ремонта (ППР), который имеет жесткий график. Задержка поставки лопаток на неделю может стоить энергокомпании миллионы рублей недополученной выручки. Поэтому в контракте должны быть прописаны жесткие штрафные санкции за срыв сроков и требование о предоставлении еженедельного отчета о статусе производства.
При выборе поставщика из Китая или других стран Азии, убедитесь, что он имеет опыт экспорта в РФ и понимает специфику таможенного оформления и сертификации. ООО «Наньтун Синдун Технологии Лопаток», обладая полным циклом производства от горячей объемной штамповки (включая три автоматизированные линии, запущенные после реконструкции в 2022 году) до финальной сборки, активно развивает экспортное направление. Компания не только предоставляет необходимую документацию для таможенной очистки, но и предлагает гибкие условия сотрудничества, включая работу по чертежам заказчика, обработку предоставленных материалов и даже услуги по монтажу продукции на объектах. Высокая клиентоориентированность, выражающаяся в реакции на претензии в течение одного рабочего дня и уровне удовлетворенности клиентов 99%, делает таких партнеров надежным звеном в цепочке поставок для российских ТЭЦ и АЭС.
Рекомендация: Проверьте наличие у поставщика действующих сертификатов ISO 9001 и опыта поставок на российские ТЭЦ/АЭС. Запросите референс-лист с контактами главных инженеров предприятий, где уже установлена их продукция.
Часто задаваемые вопросы
Какой срок службы у модернизированных стальных лопаток?
При соблюдении технических требований и правильных условиях эксплуатации срок службы лопаток составляет 100 000–150 000 часов (примерно 12–17 лет непрерывной работы). Однако этот показатель сильно зависит от качества пара и режима пуска-останова. Использование сталей с повышенной эрозионной стойкостью может продлить межремонтный интервал на 20-30%.
Можно ли использовать лопатки из нержавеющей стали вместо углеродистой?
Да, это часто рекомендуется для модернизации, особенно для ступеней, работающих во влажном паре. Нержавеющие стали (например, 08Х13) значительно лучше сопротивляются капельной эрозии и коррозии. Однако такая замена требует пересчета прочности и вибрационных характеристик, так как модуль упругости и плотность материалов различаются. Самовольная замена без инженерного обоснования запрещена.
Какие документы нужны для таможенной очистки в России?
Стандартный пакет включает: внешнеторговый контракт, инвойс, упаковочный лист, сертификат происхождения (форма А или СТ-1), транспортные накладные (CMR/ЖД). Для прохождения технического регулирования потребуется сертификат или декларация соответствия ТР ТС. Также может потребоваться заключение о классификации товара (КТТС) для правильного определения кода ТН ВЭД.
Как проверить качество лопаток без разрушения?
Основной метод — комплекс неразрушающего контроля (НК): визуальный, капиллярный, магнитопорошковый и ультразвуковой. Для проверки геометрии используются координатно-измерительные машины (КИМ). Требуйте предоставления протоколов НК и карт отклонений профиля от поставщика. Независимая экспертиза в лаборатории третьей стороны является лучшей гарантией.
Заключение и следующие шаги
Модернизация паровой турбины с заменой лопаточного аппарата — это инвестиция в эффективность и надежность энергоблока. Правильно определенные технические требования к стальным лопаткам паровых турбин позволяют избежать аварийных остановов и достичь проектных показателей КПД. Ключ к успеху лежит в детальном контроле материала, геометрии и процессов производства, а не только в низкой цене закупки.
Мы готовы помочь вам разработать индивидуальные технические спецификации, провести аудит потенциальных поставщиков и организовать поставку качественных лопаток, соответствующих стандартам ГОСТ и ISO. Наш опыт позволяет минимизировать риски и обеспечить бесперебойную работу вашего оборудования.
Запросить техническую консультацию по лопаткам турбин
Свяжитесь с нами сегодня