Промышленный ротор для нефтегазовой отрасли с защитным покрытием — Поставщик
2026-08-24
- Промышленный ротор для нефтегазовой отрасли с защитным покрытием: критерии выбора надежного поставщика
- Технические требования к роторам в агрессивных средах
- Сравнение технологий защитных покрытий: что выбрать для вашего проекта
- Производственный процесс и контроль качества: почему это важно
- Логистика и сертификация для рынка РФ и СНГ
- Опыт ООО «Наньтун Синдун Технологии Лопаток»: надежность через технологии
- Часто задаваемые вопросы
- Заключение: инвестиция в надежность
Промышленный ротор для нефтегазовой отрасли с защитным покрытием: критерии выбора надежного поставщика
Выбор промышленного ротора для нефтегазовой отрасли с защитным покрытием — это не просто закупка детали, а стратегическое решение, влияющее на безопасность всего производственного цикла. В условиях агрессивных сред, высоких давлений и экстремальных температур стандартные металлические поверхности быстро деградируют. Мы в своей практике неоднократно сталкивались с ситуациями, когда экономия на качестве покрытия приводила к остановке буровой установки стоимостью в миллионы долларов из-за коррозии одного вала.
Рынок перенасыщен предложениями, но лишь малая часть производителей способна обеспечить соответствие строгим стандартам API (American Petroleum Institute) и ГОСТ. Поставщик должен гарантировать не только геометрию изделия, но и адгезию покрытия, его толщину и химическую стойкость. В этом материале мы разберем технические нюансы, которые отличают качественный продукт от брака, и объясним, как выбрать партнера, который не подведет в критический момент.
Если вы ищете долгосрочное решение, а не разовую поставку, обратите внимание на сертифицированные производства, способные предоставить полный пакет документов, включая протоколы испытаний материалов. Сертифицированные промышленные роторы для нефтегаза требуют особого подхода к логистике и контролю качества на каждом этапе.
Технические требования к роторам в агрессивных средах
Нефтегазовая отрасль предъявляет уникальные требования к оборудованию. Роторы работают в условиях постоянного воздействия сероводорода (H₂S), углекислого газа (CO₂), хлоридов и абразивных частиц песка. Обычная сталь даже высокой прочности здесь бессильна без специальной защиты.
Ключевым параметром является материал основы. Чаще всего используются легированные стали марок 4140, 4340 или нержавеющие стали серии 17-4 PH. Однако сам по себе металл не решает проблему коррозии. Здесь на первый план выходит защитное покрытие. В нашей инженерной практике мы выделяем три основных типа покрытий, доказавших свою эффективность:
- Гальваническое хромирование: Обеспечивает высокую твердость поверхности (до 70 HRC) и отличную износостойкость. Однако оно имеет микропоры, которые могут стать очагами питтинговой коррозии при неправильной подготовке поверхности.
- Никель-тефлоновые композиты: Идеальны для сред с высоким содержанием парафинов и смол. Низкий коэффициент трения предотвращает налипание загрязнений, что критично для поддержания баланса ротора.
- Термическое напыление (HVOF): Позволяет наносить карбид вольфрама или керамику. Это самое дорогое, но и самое долговечное решение для экстремально абразивных условий, таких как гидроразрыв пласта.
Важно понимать, что толщина покрытия не должна быть чрезмерной. Слой более 0,3 мм может привести к отслоению при циклических нагрузках из-за разницы коэффициентов термического расширения основы и покрытия. Оптимальный диапазон — 0,05–0,15 мм для хрома и до 0,5 мм для напыленных керамик, в зависимости от технологии.
При заказе всегда требуйте сертификат соответствия покрытия стандарту ISO 1463 или ASTM B487. Отсутствие этих документов означает, что поставщик не контролирует процесс нанесения, и вы покупаете «кота в мешке». Проверьте, проводит ли завод испытания на адгезию (метод решетчатых надрезов) перед отгрузкой.
Сравнение технологий защитных покрытий: что выбрать для вашего проекта
Чтобы облегчить выбор, мы подготовили сравнительную таблицу основных технологий. Обратите внимание, что «лучшего» покрытия не существует — есть наиболее подходящее для конкретных условий эксплуатации.
| Параметр | Гальванический хром | HVOF (Карбид вольфрама) | Никель-бор/Тефлон |
|---|---|---|---|
| Твердость (HV) | 900–1100 | 1200–1400 | 400–600 |
| Стойкость к абразиву | Высокая | Экстремальная | Средняя |
| Коррозионная стойкость | Средняя (требует герметизации пор) | Высокая | Очень высокая |
| Максимальная температура | до 400°C | до 500°C | до 250°C |
| Стоимость внедрения | Низкая | Высокая | Средняя |
| Срок службы (часы) | 5 000 – 8 000 | 12 000 – 15 000+ | 6 000 – 9 000 |
Из таблицы видно, что HVOF превосходит конкурентов по износостойкости, но его применение оправдано только на участках с высоким содержанием песка. Для стандартных насосных узлов часто достаточно качественного хромирования с последующей полировкой до зеркального блеска (Ra < 0,4 мкм).
Один из наших клиентов в Западной Сибири столкнулся с частыми поломками роторов буровых насосов. Изначально они использовали дешевые хромированные валы. После перехода на роторы с напылением карбида вольфрама межремонтный интервал увеличился с 450 до 1200 часов. Это сократило простои на 62%, что окупило повышенную стоимость оборудования за три месяца.
Не забывайте учитывать совместимость покрытия с уплотнениями. Слишком твердая поверхность может быстро износить резиновые манжеты, если они не предназначены для работы с такими материалами. Всегда консультируйтесь с производителем уплотнений при смене типа покрытия ротора.
Производственный процесс и контроль качества: почему это важно
Многие покупатели смотрят только на конечный чертеж, игнорируя технологию изготовления. Это ошибка. Качество промышленного ротора для нефтегазовой отрасли закладывается на этапе термообработки и механической обработки.
Процесс должен включать следующие обязательные этапы:
- Заготовка и ковка: Использование поковок вместо литья обеспечивает однородную структуру металла без внутренних раковин. Литье допустимо только для небольших партий нестандартных деталей, но для серийного производства предпочтительна ковка.
- Термообработка (закалка и отпуск): Необходима для достижения требуемой вязкости сердцевины. Если сердцевина будет слишком хрупкой, ротор разрушится при ударной нагрузке; если слишком мягкой — произойдет пластическая деформация.
- Черновая и чистовая механическая обработка: Точность геометрии должна соответствовать классу IT6-IT7. Биение вала не должно превышать 0,02 мм на метр длины.
- Подготовка поверхности перед нанесением покрытия: Шлифовка, обезжиривание и активация. Любое остаточное масло приведет к отслоению покрытия в первые часы работы.
- Нанесение покрытия и финишная шлифовка: После нанесения слоя покрытие часто требует алмазной шлифовки для восстановления точных геометрических размеров и снижения шероховатости.
Мы рекомендуем запрашивать у поставщика отчеты о неразрушающем контроле (УЗК или магнитопорошковый метод). Эти тесты выявляют микротрещины, невидимые глазу, которые могут стать причиной катастрофического отказа.
Также важен контроль толщиномера. Измерения должны проводиться в минимум 5 точках по длине вала. Разброс толщины более 10% свидетельствует о нарушении технологии гальваники или напыления.
Обратите внимание на упаковку. Роторы с высокоточным покрытием чувствительны к транспортировочным повреждениям. Они должны быть упакованы в деревянные ящики с индивидуальными ложементами и антикоррозийной бумагой. Простая обмотка пленкой недопустима для международных перевозок.
Логистика и сертификация для рынка РФ и СНГ
При импорте оборудования из Китая или других стран Азии ключевым барьером является сертификация. Для легальной эксплуатации в нефтегазовом секторе России и стран ЕАЭС оборудование должно иметь декларацию соответствия техническим регламентам Таможенного союза (ТР ТС).
Основные документы, которые должен предоставить поставщик промышленных роторов:
- Сертификат соответствия ГОСТ Р или Декларация ТР ТС 010/2011 «О безопасности машин и оборудования».
- Сертификат ТР ТС 032/2013 «О безопасности оборудования, работающего под избыточным давлением» (если ротор является частью сосудистого аппарата или насоса высокого давления).
- Паспорт изделия на русском языке с указанием всех технических параметров, материалов и условий эксплуатации.
Отсутствие этих документов делает невозможным ввод оборудования в эксплуатацию на объектах крупных нефтяных компаний (Роснефть, Газпром, Лукойл). Их отделы технического надзора строго проверяют документацию.
Мы советуем работать с поставщиками, которые имеют опыт отгрузки в Россию и понимают специфику таможенного оформления. Наличие склада запчастей в РФ или дружественных странах значительно снижает риски простоев. Срок поставки «под заказ» из Азии обычно составляет 45–60 дней, тогда как наличие на локальном складе позволяет получить деталь за 3–5 дней.
Проверьте, предоставляет ли поставщик гарантийное обслуживание. Гарантия на роторы с покрытием обычно составляет 12 месяцев или определенное количество моточасов. Условия гарантии должны быть четко прописаны в контракте, включая порядок возврата бракованной продукции.
Опыт ООО «Наньтун Синдун Технологии Лопаток»: надежность через технологии
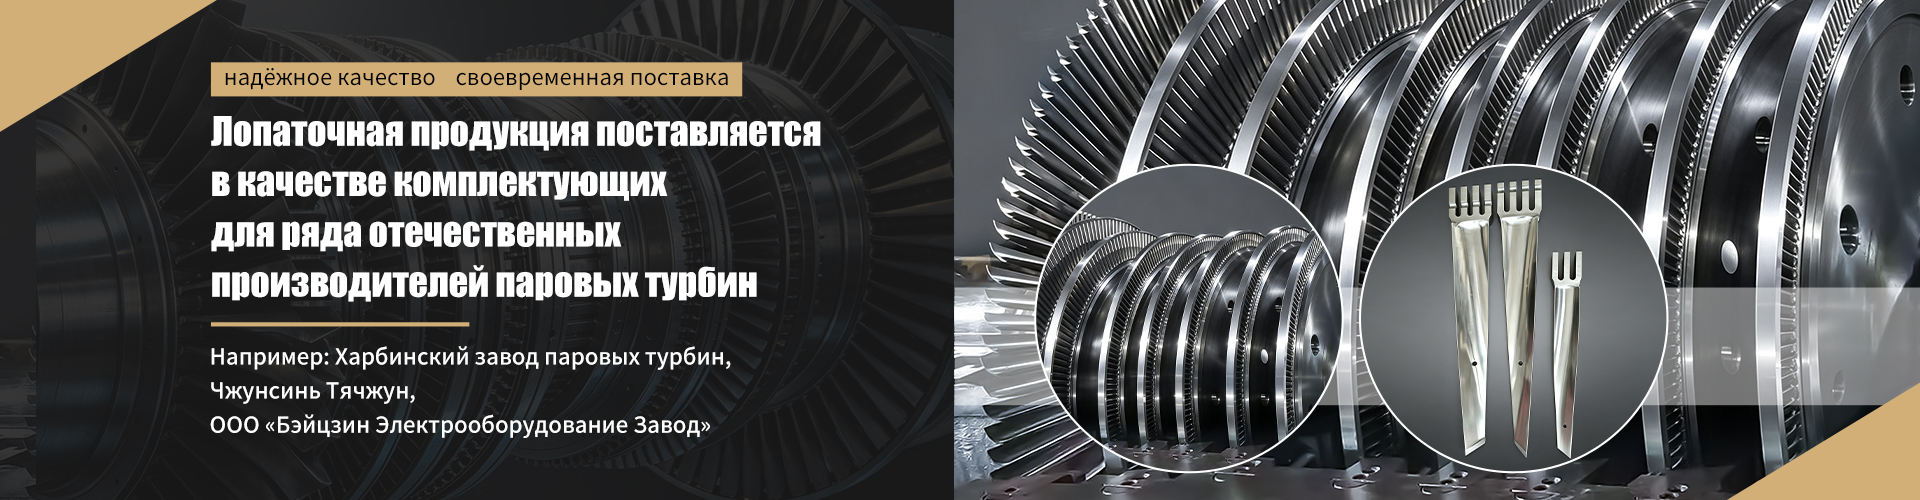
Выбор производителя, способного гарантировать вышеописанные стандарты качества, часто сводится к анализу его производственных мощностей и истории. Ярким примером предприятия, успешно сочетающего китайские производственные масштабы с высокими требованиями к качеству, является ООО «Наньтун Синдун Технологии Лопаток».
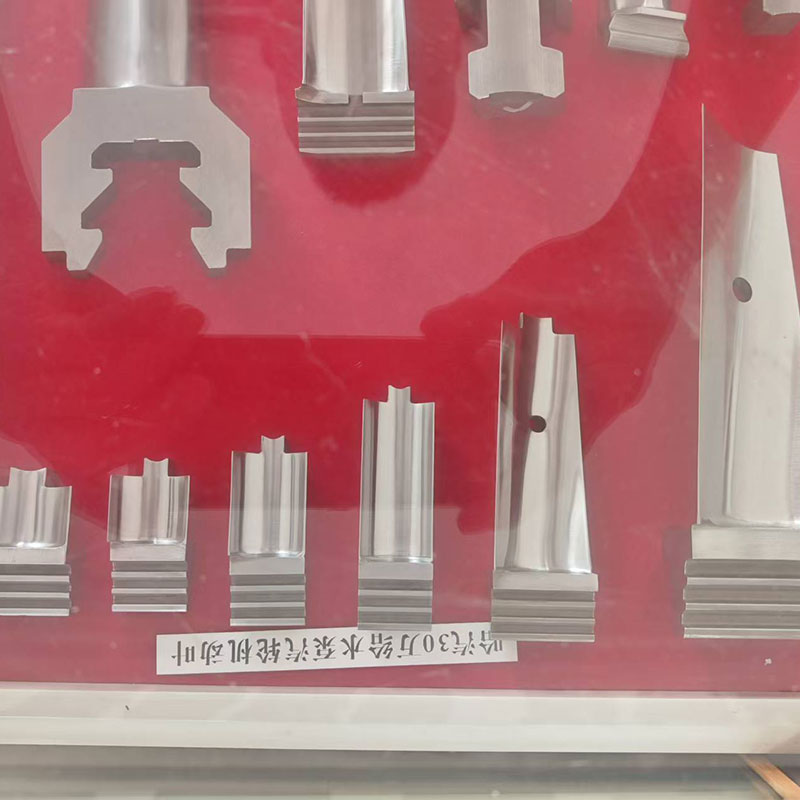
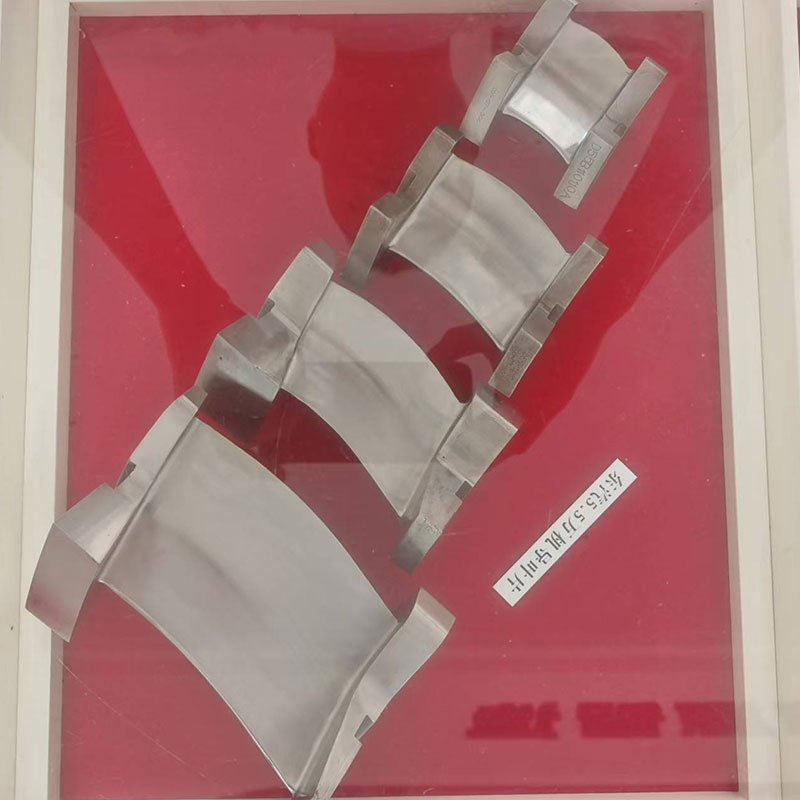
Это российско-китайское предприятие высоких технологий, базирующееся в современном промышленном комплексе города Жугао (провинция Цзянсу, КНР), специализируется на разработке и производстве прецизионных компонентов для энергетического и турбомашиностроительного оборудования. История компании, начавшаяся в 2008 году с небольшого цеха по производству лопаток паровых турбин, демонстрирует путь от арендованных 2000 м² до полноценного технического центра.
Сегодня «Наньтун Синдун» обладает полным производственным циклом: от горячей объемной штамповки (для которой в 2022 году были запущены три автоматизированные линии после реконструкции завода «Жугао Ямин») до финальной механической обработки на четырех- и пятикоординатных центрах. Такой подход позволяет контролировать качество на каждом этапе, что критически важно для деталей, работающих в экстремальных условиях, аналогичных нефтегазовым.
Ключевые преимущества работы с подобными производителями включают:
- Сертифицированное качество: Компания имеет статус поставщика высоких технологий (с 2019 года) и включена в реестр поставщиков Группы «Харбин Электрик», поставляя десятки тысяч единиц продукции ежемесячно.
- Гибкость и точность: Использование трехкоординатных измерительных систем обеспечивает воспроизводимость геометрии, необходимую для роторов и лопаточных аппаратов. Работа ведется как по чертежам заказчика, так и по образцам.
- Клиентоориентированность: Политика компании предполагает ответ на претензии в течение одного рабочего дня и уровень удовлетворенности клиентов 99%, что подтверждает надежность партнерства.
Подобный уровень инфраструктуры и контроля качества является тем эталоном, к которому следует стремиться при выборе поставщика сложных инженерных изделий, будь то лопатки турбин или роторы для нефтегазовой отрасли.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) у производителей?
Для стандартных моделей роторов MOQ обычно составляет 1–5 штук. Однако при заказе индивидуальных решений с уникальным покрытием MOQ может достигать 10–20 штук из-за затрат на настройку оборудования и подготовку ванн для гальваники. Уточняйте возможность изготовления опытного образца перед серийным заказом.
Можно ли восстановить старый ротор новым покрытием?
Да, восстановление возможно, если основа вала не имеет глубоких трещин и биение находится в допустимых пределах. Процесс включает снятие старого покрытия, шлифовку, наплавку или наращивание металла до номинального размера и нанесение нового защитного слоя. Это экономически выгодно, если стоимость восстановления составляет менее 60% от цены нового изделия.
Как проверить качество покрытия при приемке товара?
Визуальный осмотр должен выявить отсутствие пузырей, отслоений и неравномерности цвета. Используйте толщиномер покрытия для проверки толщины в нескольких точках. Запросите протокол испытаний на адгезию и твердость. Если есть сомнения, можно провести испытание на искрение (для хрома) или каплю меди (для проверки пористости), но лучше доверить это лаборатории.
Влияет ли защитное покрытие на балансировку ротора?
Да, неравномерное нанесение покрытия может нарушить баланс. Поэтому после нанесения покрытия обязательна финальная балансировка ротора на специальных станках. Качественные поставщики выполняют динамическую балансировку и предоставляют отчет о остаточном дисбалансе, который не должен превышать значений, указанных в стандарте ISO 1940.
Какие сроки поставки реалистичны?
Стандартные сроки производства составляют 3–4 недели. Доставка морем из Китая в порты РФ занимает еще 3–5 недель. Железнодорожная доставка может быть быстрее (2–3 недели), но дороже. Закладывайте общий цикл 6–8 недель для планирования ремонтов. Срочные авиаперевозки возможны для мелких деталей, но их стоимость может превышать цену самого ротора.
Заключение: инвестиция в надежность
Выбор промышленного ротора для нефтегазовой отрасли с защитным покрытием требует комплексного подхода. Не стоит гнаться за самой низкой ценой, так как стоимость часа простоя буровой установки или насосной станции многократно превышает разницу в стоимости деталей. Фокусируйтесь на технологиях нанесения покрытия, наличии сертификатов и репутации поставщика.
Правильно подобранный ротор способен работать тысячи часов без обслуживания, обеспечивая стабильность технологического процесса. Доверяйте партнерам, которые открыто делятся техническими данными, предоставляют образцы для тестирования и берут на себя ответственность за соответствие продукции международным и местным стандартам.
Готовы обсудить технические требования вашего проекта? Наши инженеры помогут подобрать оптимальное покрытие и материал для ваших условий эксплуатации. Свяжитесь с нами сегодня для получения коммерческого предложения и консультации по сертификации.