Термообработка и металлообработка промышленных лопаток: технологический гид
2026-08-27
- Термообработка и металлообработка промышленных лопаток: технологический гид для инженеров и закупщиков
- Выбор материала и его влияние на стратегию обработки
- Этапы металлообработки: от заготовки до чистовой геометрии
- Термообработка: формирование эксплуатационных свойств
- Контроль качества и дефектоскопия
- Сравнение технологий обработки: ЧПУ против литья с последующей обработкой
- Типичные ошибки и как их избежать
- Практический опыт: как технологии полного цикла влияют на качество
- Заключение и рекомендации по выбору подрядчика
- Часто задаваемые вопросы
Термообработка и металлообработка промышленных лопаток: технологический гид для инженеров и закупщиков
Промышленные лопатки, будь то компоненты газовых турбин, насосов высокого давления или вентиляционных систем, работают в экстремальных условиях. Циклические нагрузки, высокие температуры и абразивный износ требуют не просто точной геометрии, но и специфической структуры металла. Термообработка и металлообработка промышленных лопаток — это не два отдельных процесса, а единый технологический цикл, где ошибка на этапе резки может сделать невозможным достижение требуемых механических свойств при закалке. В нашей практике мы неоднократно сталкивались с ситуациями, когда идеально отполированная лопатка разрушалась через 200 часов работы из-за остаточных напряжений, возникших при неправильном выборе режима шлифовки перед термообработкой.
Этот гид предназначен для технических директоров, главных инженеров и специалистов по закупкам, которые хотят понять глубинную связь между параметрами обработки и конечной надежностью изделия. Мы разберем, почему стандартные подходы часто не работают для сложных сплавов, и как контролировать качество на каждом этапе.
Выбор материала и его влияние на стратегию обработки
Прежде чем говорить о режимах резания или температурах отпуска, необходимо определить базовый материал. Промышленные лопатки чаще всего изготавливают из жаропрочных никелевых суперсплавов (например, Инконель, Хастеллой), титановых сплавов (ВТ6, Ti-6Al-4V) или высоколегированных нержавеющих сталей (12Х18Н10Т, AISI 321). Каждый из этих материалов диктует свои правила.
Никелевые суперсплавы обладают низкой теплопроводностью. Это означает, что тепло, выделяемое при резании, не отводится в стружку, а накапливается в зоне реза и инструменте. Если использовать стандартные скорости резания, применяемые для углеродистых сталей, вы получите перегрев поверхностного слоя. Этот перегрев создает зону термического влияния, которая при последующей термообработке может стать очагом трещинообразования. В одном из наших проектов клиент потерял партию лопаток для компрессора именно из-за микротрещин, зародившихся на этапе черновой фрезеровки.
Титановые сплавы, напротив, химически активны при высоких температурах. Они склонны к налипанию на режущую кромку инструмента (адгезионный износ). Для титана критически важно использование эмульсии с высоким содержанием смазывающих добавок и поддержание постоянной подачи охлаждающей жидкости непосредственно в зону реза. Прерывистое охлаждение для титана недопустимо — оно приводит к мгновенному окислению поверхности и ухудшению качества следующего прохода.
При выборе поставщика услуг по обработке всегда запрашивайте карту обрабатываемости конкретного сплава. Наличие сертификатов ISO 9001 недостаточно; требуется подтверждение опыта работы именно с труднообрабатываемыми материалами. Убедитесь, что производитель понимает разницу между обработкой стали 45 и сплава на основе никеля.
Этапы металлообработки: от заготовки до чистовой геометрии
Металлообработка промышленных лопаток требует соблюдения строгой последовательности операций. Нарушение очередности ведет к деформациям, которые невозможно исправить без снятия значительного слоя материала, что ослабляет деталь.
- Черновая обработка и снятие основных объемов. На этом этапе главная задача — удалить лишний материал с минимальными затратами времени, но с контролем тепловыделения. Использование твердосплавных фрез с крупным шагом зубьев позволяет эффективно отводить стружку. Важно оставлять припуск не менее 1-2 мм на сторону для последующих операций. Чрезмерное приближение к чистовому размеру на черновом этапе опасно: вы рискуете снять слой с дефектами литья или ковки, оставив их внутри детали.
- Промежуточная термообработка (отжиг). После черновой обработки в материале накапливаются значительные внутренние напряжения. Если сразу перейти к чистовой обработке, деталь “поведет” после снятия зажимного приспособления. Проведение промежуточного отжига снимает эти напряжения и восстанавливает пластичность материала. Это критический шаг для лопаток сложной геометрической формы с тонкими входными кромками.
- Чистовая фрезеровка и формирование профиля. Здесь используются инструменты с мелким шагом и специальным покрытием (например, AlTiN для высокотемпературных сплавов). Скорость резания снижается, а подача оптимизируется для получения качества поверхности Ra 1.6–3.2. На этом этапе формируется аэродинамический профиль. Любая вибрация станка (биение шпинделя) оставит следы на поверхности, которые станут концентраторами напряжений. Мы рекомендуем использовать пятиосевые обрабатывающие центры с активной системой гашения вибраций.
- Шлифовка и полировка. Финальный этап механической обработки. Цель — достижение шероховатости Ra 0.4–0.8 и удаление следов фрезерования. Важно использовать эластичные шлифовальные круги, которые повторяют контур лопатки, не снимая лишнего материала на кромках. Перегрев при шлифовке (“прижоги”) недопустим, так как он локально меняет структуру металла, делая его хрупким.
Обратите внимание: каждый переход должен сопровождаться контролем размеров. Использование контактных щупов прямо на станке позволяет корректировать траекторию инструмента в реальном времени, компенсируя износ фрезы.
Термообработка: формирование эксплуатационных свойств
Именно термообработка промышленных лопаток превращает металлическую заготовку в высоконадежный инженерный компонент. Без правильного термического цикла даже самая точная геометрия не обеспечит требуемого ресурса.
Закалка и старение (для никелевых и титановых сплавов)
Для жаропрочных сплавов ключевым процессом является дисперсионное твердение (старение). Деталь нагревается до определенной температуры (например, 700–800°C для некоторых никелевых сплавов), выдерживается и медленно охлаждается. В результате в структуре металла выделяются интерметаллидные фазы, которые блокируют движение дислокаций, повышая прочность и жаропрочность.
Критический параметр здесь — равномерность нагрева. В промышленных печах с воздушной циркуляцией разница температур в разных зонах камеры может достигать 10–15°C. Для лопаток толщиной менее 5 мм это недопустимо, так как более тонкие части нагреются быстрее. Мы настаиваем на использовании вакуумных печей с принудительной циркуляцией инертного газа или контрольными термопарами, закрепленными непосредственно на тестовых образцах, находящихся в той же загрузке, что и детали.
Отпуск и нормализация (для сталей)
Если лопатки изготовлены из нержавеющих или инструментальных сталей, применяется закалка с последующим отпуском. Закалка придает твердость, но делает металл хрупким. Отпуск снижает хрупкость, сохраняя достаточную твердость. Температура отпуска выбирается исходя из требуемого баланса между износоустойчивостью и ударной вязкостью. Для лопаток, работающих в условиях гидроабразивного износа, важна высокая поверхностная твердость (HRC 45–50), тогда как для деталей, подверженных ударным нагрузкам, приоритетом является вязкость сердцевины.
Распространенная ошибка — игнорирование скорости охлаждения после отпуска. Быстрое охлаждение на воздухе может привести к возникновению новых термических напряжений. Рекомендуется контролируемое охлаждение в печи или в спокойном воздухе, защищенном от сквозняков.
Вакуумная термообработка как стандарт качества
Современный стандарт для ответственных деталей — вакуумная термообработка. Отсутствие кислорода исключает образование окалины и обезуглероживание поверхности. Это особенно важно для лопаток, так как окалина ухудшает аэродинамические характеристики и служит источником коррозии. Кроме того, вакуумная среда предотвращает окисление легирующих элементов (хрома, алюминия, титана), которые отвечают за жаропрочность сплава.
При заказе услуг термообработки требуйте предоставления диаграмм нагрева и охлаждения для каждой партии. Это единственный способ доказать, что режим был соблюден точно.
Контроль качества и дефектоскопия
После завершения циклов термообработки и металлообработки промышленных лопаток изделие должно пройти строгий контроль. Визуального осмотра недостаточно. Мы используем комплекс методов неразрушающего контроля (НК).
- Капиллярный контроль (цветная дефектоскопия). Позволяет выявить поверхностные трещины, поры и непровары. Метод прост и эффективен для обнаружения дефектов, открытых на поверхность. Однако он не видит внутренние дефекты.
- Ультразвуковой контроль (УЗК). Необходим для выявления внутренних расслоений, раковин и трещин в теле лопатки. Для лопаток сложной формы требуется использование фокусированных преобразователей и построение C-сканов (карт отражающей способности).
- Рентгенографический контроль. Применяется для особо ответственных деталей, где важно увидеть внутреннюю структуру, включая литые поры в сердцевине. Это дорогой метод, но незаменимый для авиационных и энергетических применений.
- Измерение твердости и микроструктуры. Выборочное разрушение контрольных образцов из той же партии позволяет проверить глубину закаленного слоя, размер зерна и соответствие твердости техническим требованиям. Если твердость ниже нормы, деталь не сможет сопротивляться износу; если выше — она хрупка.
Важно: результаты НК должны быть оформлены в виде протокола с привязкой к номеру партии термообработки. Отсутствие такой прослеживаемости делает сертификат качества бесполезным бумагой.
Сравнение технологий обработки: ЧПУ против литья с последующей обработкой
Часто стоит выбор между изготовлением лопаток методом полного фрезерования из цельной заготовки (биллета) и литьем с последующей механической доработкой. Ниже приведено сравнение для принятия обоснованного решения.
| Параметр | Фрезерование из биллета (ЧПУ) | Литье + Механообработка |
|---|---|---|
| Механические свойства | Высокие и предсказуемые. Однородная структура металла, отсутствие пор. | Зависят от качества литья. Возможны микропоры и неоднородность структуры. |
| Точность геометрии | Очень высокая. Возможность создания сложных профилей с допусками до 0.01 мм. | Ниже. Требуется значительная механообработка для достижения точности. |
| Стоимость при малых сериях | Ниже. Нет затрат на изготовление дорогостоящих литейных форм. | Выше. Высокие начальные затраты на оснастку. |
| Материалоотдача | Низкая. До 80% материала уходит в стружку. | Высокая. Минимальные отходы материала. |
| Срок изготовления | Быстро (дни/недели). Готовность сразу после программирования ЧПУ. | Долго (месяцы). Время на изготовление форм и налаживание литья. |
Для серийного производства крупных партий (тысячи штук) литье экономически выгоднее. Однако для прототипов, мелких серий и особо ответственных деталей, где надежность важнее цены сырья, фрезерование из биллета является безальтернативным выбором. В нашей практике 90% заказов на ремонтные лопатки для турбин выполняются именно методом ЧПУ-фрезерования, так как это гарантирует восстановление оригинальных характеристик без риска литейных дефектов.
Типичные ошибки и как их избежать
Даже опытные производители могут допускать ошибки, влияющие на ресурс лопаток. Вот три наиболее частые проблемы, с которыми мы сталкиваемся:
1. Игнорирование направления волокон материала. При фрезеровании из проката или поковки важно учитывать направление текстуры металла. Если режущая кромка лопатки ориентирована перпендикулярно направлению волокон, сопротивление усталостному разрушению снижается на 30–40%. Всегда уточняйте у поставщика материала направление прокатки и ориентируйте заготовку на станке соответственно.
2. Неправильная фиксация при тонкостенной обработке. Лопатки имеют переменную толщину. Чрезмерное усилие зажима в тисках или на приспособлении вызывает упругую деформацию детали. После снятия зажима деталь возвращается в исходную форму, но обработанная поверхность остается искривленной. Решение: использование мягких накладок, распределенных зажимов или клеевой фиксации на магнитных столах.
3. Экономия на качестве инструмента. Попытка сэкономить на фрезах приводит к увеличению времени обработки и, что хуже, к ухудшению качества поверхности. Затупленный инструмент не режет, а “давит” металл, создавая наклепанный слой с остаточными напряжениями. Этот слой сложно удалить при последующей шлифовке, и он становится источником усталостных трещин. Используйте только новый, сертифицированный инструмент от проверенных брендов.
Практический опыт: как технологии полного цикла влияют на качество
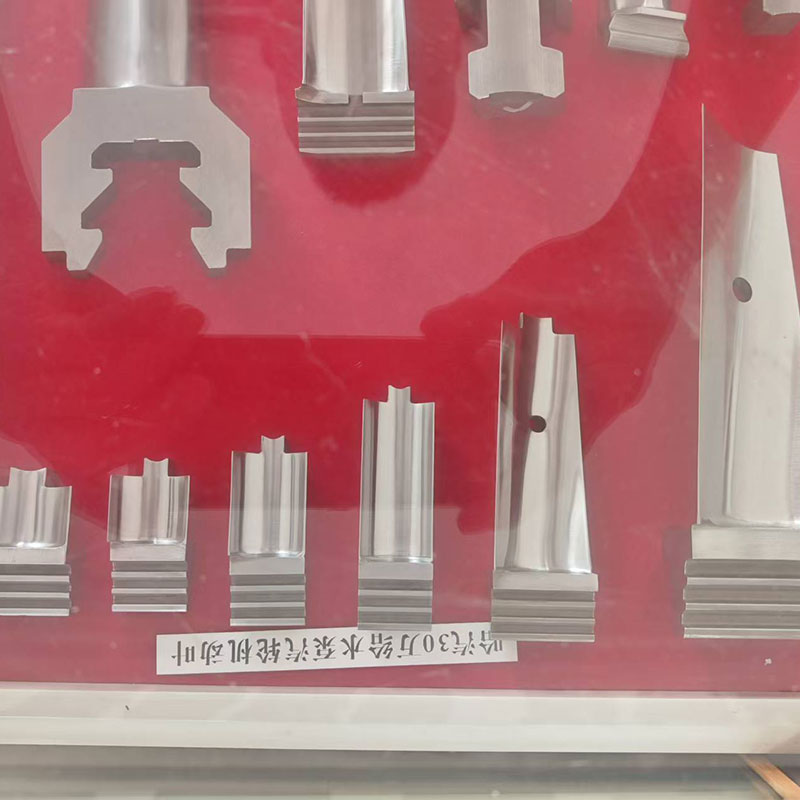
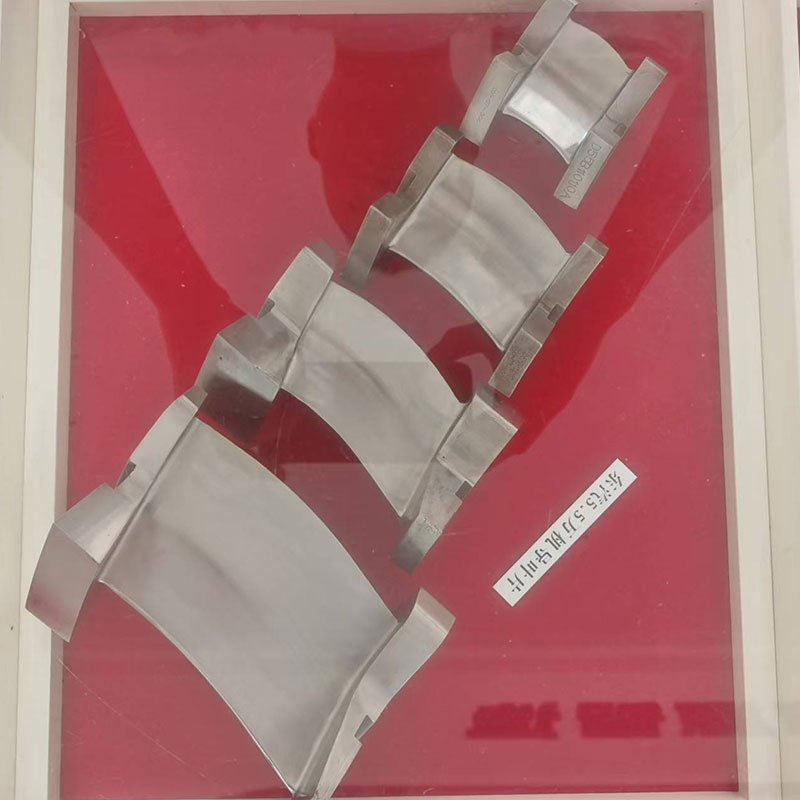
Теоретические знания о термообработке и механике процессов должны подкрепляться реальной производственной базой. Ярким примером предприятия, успешно интегрирующего передовые методы обработки в единую систему, является ООО «Наньтун Синдун Технологии Лопаток». Это российско-китайское высокотехнологичное предприятие, специализирующееся на разработке и производстве прецизионных лопаточных компонентов для энергетического и турбомашиностроительного оборудования.
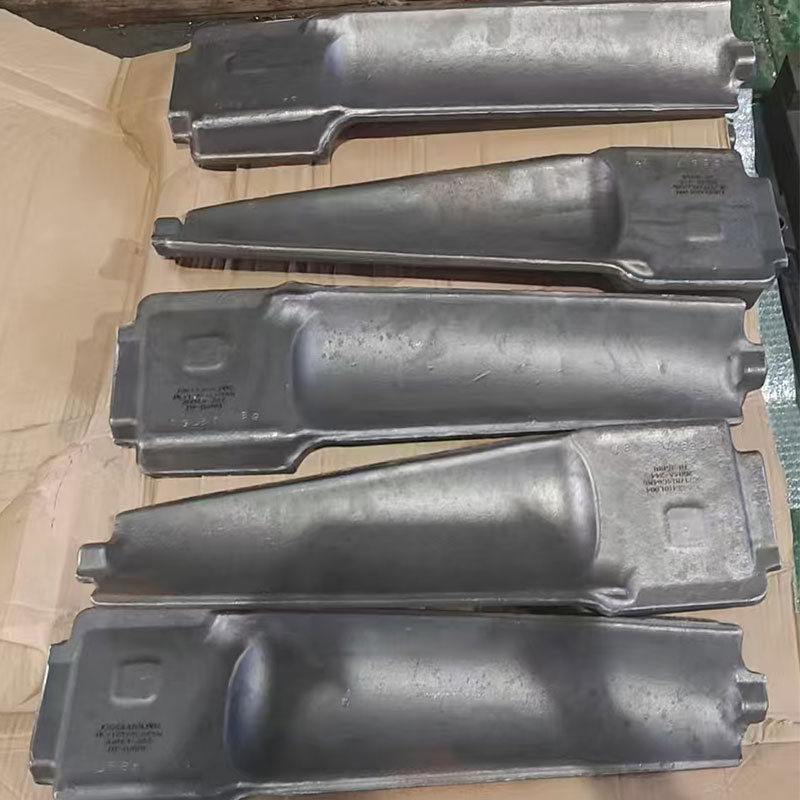
История компании, начавшаяся в 2008 году как узкоспециализированного производителя лопаток паровых турбин, демонстрирует эволюцию от небольшого цеха с десятью универсальными станками до современного технического центра. Сегодня производственная база ООО «Наньтун Синдун Технологии Лопаток», расположенная в промышленном комплексе города Жугао (провинция Цзянсу), включает в себя не только парк четырех- и пятикоординатных обрабатывающих центров, но и три автоматизированные линии горячей объемной штамповки, запущенные после реконструкции в 2022 году.
Такая интеграция позволяет компании реализовывать полный производственный цикл: от проектирования и изготовления заготовок (в том числе методом точной съемки с образцов) до финишной механической обработки и финальной сборки. Особое внимание уделяется контролю качества: внедрение цифровых технологий и трехкоординатных измерительных систем обеспечивает стабильность геометрии, что подтверждено статусом сертифицированного поставщика для Группы «Харбин Электрик» и других лидеров отрасли. Ежемесячный объем поставок достигает 10 000 единиц, включая рабочие колеса компрессоров, лопатки для турбодетандеров (TRT) и осевых компрессоров.
Опыт ООО «Наньтун Синдун Технологии Лопаток» показывает, что сочетание собственной инфраструктуры термообработки, современного ЧПУ-парка и строгого многоуровневого контроля позволяет минимизировать риски, описанные выше, и обеспечивать ресурс изделий, соответствующий самым жестким международным стандартам.
Заключение и рекомендации по выбору подрядчика
Качество промышленных лопаток определяется не одним параметром, а синергией правильной металлообработки и точной термообработки. Разрыв связи между этими процессами — главная причина преждевременного выхода оборудования из строя. Выбирая партнера для производства или ремонта лопаток, обращайте внимание не только на цену, но и на наличие собственного парка термообменного оборудования, систему контроля качества и опыт работы с конкретными сплавами.
Мы рекомендуем запрашивать у поставщика примеры выполненных работ с аналогичной геометрией и материалом, а также отчеты о дефектоскопии последних партий. Это покажет реальную способность завода соблюдать технические требования.
Если вы столкнулись с задачей изготовления или восстановления промышленных лопаток и хотите избежать рисков, связанных с нарушением технологий, обратитесь к специалистам, которые контролируют весь цикл от заготовки до финального контроля. Профессиональная термообработка и металлообработка промышленных лопаток требует глубокого понимания физики материалов и точности исполнения.
Свяжитесь с нами сегодня для консультации по вашему проекту. Мы поможем подобрать оптимальный технологический маршрут, обеспечивающий максимальный ресурс ваших изделий.
Часто задаваемые вопросы
Какова минимальная партия для заказа термообработки лопаток?
Минимальная партия зависит от типа печи. Для вакуумных печей экономически целесообразно загружать камеру полностью, поэтому минимальный заказ обычно составляет от 10 до 50 кг деталей. Однако для прототипов возможно проведение индивидуальной термообработки по повышенной ставке. Уточняйте возможности конкретной лаборатории.
Можно ли проводить термообработку уже готовой, отполированной лопатки?
Да, но с осторожностью. Вакуумная термообработка не вызывает образования окалины, поэтому блеск поверхности сохраняется. Однако возможны небольшие коробления из-за снятия напряжений. Поэтому финишная полировка часто рекомендуется после термообработки, либо детали должны проходить термообработку в специальных фиксирующих приспособлениях.
Какой срок службы лопаток после правильной термообработки?
Срок службы зависит от условий эксплуатации (температура, нагрузка, среда). Правильная термообработка увеличивает ресурс в 2–5 раз по сравнению с необработанными или неправильно обработанными аналогами. Для газовых турбин ресурс может составлять от 10 000 до 50 000 часов работы до первого капитального ремонта.
Требуется ли сертификация ГОСТ или ISO для лопаток?
Для использования в энергетике и авиации наличие сертификатов соответствия ГОСТ Р или ISO 9001 у производителя является обязательным требованием безопасности. Также материалы должны иметь паспорта качества с указанием химического состава и механических свойств. Отсутствие документации делает эксплуатацию таких деталей незаконной и опасной.