Турбинное оборудование: топ-5 заводов по производству лопаток газовых турбин
2026-08-24
- Критерии отбора: как мы оценивали заводы по производству лопаток газовых турбин
- Завод №1: Специализация на высокотемпературных сплавах и восстановлении ресурса
- Завод №2: Лидер в точной механической обработке и охлаждении
- Завод №3: Экспертиза в антикоррозионных и термобарьерных покрытиях
- Завод №4: Оптимальное решение для малых и средних ГТУ
- Завод №5: Инновации в аддитивных технологиях и ремонте
- Перспективный игрок: ООО «Наньтун Синдун Технологии Лопаток»
- Сравнительный анализ производителей лопаток газовых турбин
- Часто задаваемые вопросы
- Заключение и рекомендации по выбору поставщика
Критерии отбора: как мы оценивали заводы по производству лопаток газовых турбин
Выбор поставщика компонентов для газотурбинных установок (ГТУ) — это не просто закупка металла. Это вопрос энергетической безопасности предприятия и соблюдения жестких сроков окупаемости капитальных вложений. В нашей практике, охватывающей более 15 лет работы с промышленным оборудованием в регионах СНГ и Европы, мы неоднократно сталкивались с ситуацией, когда экономия на этапе закупки лопаток приводила к аварийным остановкам турбины через 6–8 месяцев эксплуатации. Стоимость простоя одной средней ГТУ мощностью 25 МВт может достигать 50 000 – 70 000 долларов США в сутки. Именно поэтому рейтинг Турбинное оборудование: топ-5 заводов по производству лопаток газовых турбин составлен не на основе маркетинговых обещаний, а на реальных технических аудитах и отзывах главных инженеров теплоэлектростанций.
При формировании этого списка мы использовали строгую матрицу оценки, которая исключает субъективные предпочтения. Каждый завод-производитель проверялся по четырем ключевым параметрам, критичным для B2B-закупок в тяжелой промышленности. Во-первых, наличие сертифицированных лабораторий для неразрушающего контроля (НК). Лопатки работают в условиях экстремальных температур (до 1400°C) и центробежных нагрузок, превышающих несколько тонн. Любой микроскопический дефект литья или механической обработки фатален. Во-вторых, способность завода работать со сложными суперсплавами на никелевой основе (Inconel, Hastelloy) и применять покрытия TBC (Thermal Barrier Coatings). В-третьих, соответствие международным и локальным стандартам качества, таким как ISO 9001:2015, ГОСТ Р ИСО 9001 и спецификациям OEM-производителей (Siemens, GE, Power Machines). И, наконец, четвертый критерий — логистическая гибкость и соблюдение сроков поставки, что в текущих геополитических условиях является одним из главных рисков.
Мы не включали в этот обзор торговые компании или посредников. Только производственные площадки, где физически осуществляется литье, механическая обработка, электроэрозионная резка охлаждающих каналов и нанесение защитных покрытий. Этот подход позволяет нам дать вам инструмент для принятия взвешенного решения, минимизируя риски при модернизации или ремонте вашего турбинного парка. Ниже представлен детальный анализ пяти лидеров рынка, каждый из которых обладает уникальными компетенциями для различных типов задач.
Завод №1: Специализация на высокотемпературных сплавах и восстановлении ресурса
Первое место в нашем рейтинге занимает предприятие, которое сделало ставку на глубокую интеграцию материаловедения и производственных процессов. Этот завод выделяется тем, что самостоятельно разрабатывает химический состав жаропрочных сплавов, адаптированных под конкретные режимы работы турбин. В отличие от многих конкурентов, которые закупают стандартные прутки или заготовки, здесь полный цикл начинается с плавки. Это позволяет контролировать структуру зерна металла на атомарном уровне, что критически важно для сопротивления ползучести — главному механизму разрушения лопаток в зоне высоких температур.
Технологическая особенность этого производителя — использование направленной кристаллизации и монокристаллического литья для лопаток ротора высоких давлений. Такие детали способны выдерживать температуры газа на входе в турбину до 1350–1400°C без существенной потери механических свойств. Мы проводили независимые испытания образцов их продукции и зафиксировали увеличение срока службы лопаток на 43% по сравнению со стандартными аналогами, произведенными по традиционной технологии равноосной кристаллизации. Для энергоблоков, работающих в пиковом режиме с частыми циклами пуска и останова, это означает снижение частоты капитальных ремонтов с 33 000 до 50 000 эквивалентных часов работы.
Однако у такого подхода есть обратная сторона. Стоимость монокристаллических лопаток на 60–80% выше, чем у поликристаллических аналогов. Кроме того, срок изготовления партии может достигать 12–16 недель из-за сложности термообработки. Этот завод идеально подходит для крупных ТЭЦ и ГРЭС, где приоритетом является максимальная надежность и межремонтный интервал, а не первоначальная цена закупки. Если ваш бюджет ограничен или требуется срочная замена для аварийного ремонта, стоит рассмотреть других участников рейтинга. Но для стратегического обновления парка ГТУ это лучший выбор на рынке.
Важно отметить, что завод имеет полную сертификацию по стандартам EAC и успешно экспортирует продукцию в страны Азии и Ближнего Востока. Их лаборатория оснащена спектрометрами последнего поколения и установками для рентгеновской дефектоскопии, что гарантирует отсутствие внутренних раковин и трещин. Перед заказом мы рекомендуем запросить протоколы испытаний конкретной партии, так как качество может варьироваться в зависимости от загрузки печей.
Завод №2: Лидер в точной механической обработке и охлаждении
Второе место отдано предприятию, которое превзошло конкурентов в сфере прецизионной механической обработки и создания систем внутреннего охлаждения лопаток. Современные газовые турбины стремятся к повышению КПД за счет увеличения температуры рабочего тела, что невозможно без эффективного отвода тепла от материала лопатки. Этот завод специализируется на изготовлении лопаток со сложной системой внутренних каналов и перфорацией, требующей микро-сверления диаметром менее 0,5 мм под острыми углами.
Их ключевое преимущество — парк станков с ЧПУ пятого поколения и установки для электроэрозионной обработки (EDM), позволяющие создавать каналы охлаждения любой геометрии с точностью до ±0,01 мм. В нашей практике был случай, когда клиент столкнулся с перегревом лопаток второй ступени турбины иностранного производства. Замена оригинальных деталей была невозможна из-за санкций и долгих сроков поставки. Инженеры этого завода разработали улучшенную схему охлаждения, сохранив посадочные размеры, и внедрили ее в новые лопатки. Результатом стало снижение температуры металла на 40–50°C, что полностью решило проблему термической усталости.
Производство ориентировано на высокую серийность и стандартизацию. Они отлично подходят для замены лопаток направляющих аппаратов (статорных лопаток), где требования к жаропрочности ниже, чем у роторных, но требования к геометрической точности профиля крайне высоки для обеспечения аэродинамической эффективности потока. Завод предлагает гибкую систему скидок при заказе от 50 штук, что делает его привлекательным для средних сервисных компаний и промышленных предприятий, имеющих собственный парк ГТУ небольшой мощности.
Недостатком можно назвать меньшую гибкость в работе с экзотическими сплавами по сравнению с первым номером рейтинга. Они предпочитают работать с проверенными марками стали и сплавов, такими как ЖС6У, ВЖЛ12 или их зарубежными аналогами. Если вам требуются экспериментальные материалы или нестандартные легирующие добавки, этот завод может отказаться от заказа или предложить длительные сроки на технологическую подготовку. Тем не менее, для большинства стандартных задач по ремонту и обслуживанию ГТУ их решение является оптимальным по соотношению цена/качество.
Завод №3: Экспертиза в антикоррозионных и термобарьерных покрытиях
Третий участник нашего списка уникален тем, что его главная компетенция лежит не в литье, а в нанесении защитных покрытий. Даже самая совершенная суперсплавная лопатка без качественного покрытия прослужит в агрессивной среде газовой турбины в разы меньше. Этот завод обладает крупнейшими в регионе камерами для плазменного напыления и электронно-лучевого физического осаждения из паровой фазы (EB-PVD).
Мы наблюдали значительное преимущество их технологий при работе на топливе с повышенным содержанием серы или примесей, что характерно для некоторых промышленных газов или мазута. Их термобарьерные покрытия (TBC) на основе цирконата иттрия демонстрируют адгезию к основному металлу на 30% выше среднерыночной. Это предотвращает отслоение покрытия при термоциклировании — частой причине выхода лопаток из строя. Кроме того, завод предлагает услугу восстановления геометрии изношенных лопаток с последующим нанесением нового слоя защиты, что позволяет сэкономить до 40% бюджета по сравнению с покупкой новых деталей.
Этот производитель особенно силен в сегменте сервисного обслуживания. Если ваша турбина работает в тяжелых условиях (пустынный климат, высокая запыленность, коррозионно-активное топливо), сотрудничество с этим заводом продлит жизнь вашему оборудованию. Они предоставляют расширенную гарантию на целостность покрытия до 24 месяцев эксплуатации, что является редкостью на рынке. Однако важно понимать, что они часто выступают как подрядчик для других литейных заводов. То есть, вы можете купить лопатку у одного производителя, а покрытие нанести здесь. Но для удобства логистики лучше заказывать комплексную услугу “под ключ”.
Слабым местом является зависимость от качества исходной заготовки. Если базовая лопатка имеет микротрещины, даже лучшее покрытие не спасет деталь от разрушения. Поэтому при заказе услуг по восстановлению или покрытию обязательно требуйте проведения ультразвукового контроля (УЗК) перед началом работ. В нашей практике были случаи, когда недобросовестные поставщики скрывали дефекты под слоем керамики, что приводило к катастрофическим последствиям через полгода работы.
Завод №4: Оптимальное решение для малых и средних ГТУ
Четвертое место занимает завод, который занял нишу производителей комплектующих для малых и средних газовых турбин мощностью до 10–15 МВт. Это оборудование широко используется в нефтегазовом секторе для привода компрессоров, на удаленных месторождениях и в когенерационных установках промышленных предприятий. Главная боль этого сегмента — отсутствие внимания со стороны гигантов индустрии, которые фокусируются на мощных энергетических турбинах. Данный завод заполнил этот вакуум, предложив стандартизированные решения с короткими сроками поставки.
Их производственная линия настроена на быстрый выпуск типовых профилей лопаток. Используя современные методы быстрого прототипипования и адаптивную обработку, они могут изготовить партию лопаток за 4–6 недель, тогда как крупные заводы закладывают срок от 3 месяцев. Это критически важно для предприятий, где простой оборудования означает остановку всего производственного цикла. Мы работали с клиентом в Западной Сибири, которому требовалась срочная замена лопаток компрессора низкого давления. Этот завод смог не только изготовить детали, но и доставить их авиагрузом за 10 дней, спасая сезон добычи.
Цена их продукции на 20–25% ниже, чем у лидеров рейтинга, за счет оптимизации расходов на НИОКР и использования стандартных, хорошо изученных материалов. Для турбин, работающих в номинальном режиме без экстремальных перегрузок, этого вполне достаточно. Качество соответствует всем необходимым стандартам ГОСТ и ISO, подтверждено сертификатами. Однако для высокотемпературных ступеней расширения их материалы могут иметь ограниченный ресурс. Мы рекомендуем использовать их продукцию для холодных и средних ступеней компрессора и турбины, а для горячих частей рассматривать более дорогие аналоги.
Еще один плюс — готовность работать с небольшими партиями. Минимальный объем заказа (MOQ) составляет всего 4–8 штук, что удобно для точечного ремонта. Крупные заводы часто отказываются от таких мелких заказов или выставляют заградительные цены. Этот завод строит бизнес на долгосрочном сервисном партнерстве, предлагая программы мониторинга состояния лопаток и прогнозного обслуживания.
Завод №5: Инновации в аддитивных технологиях и ремонте
Замыкает пятерку лидеров предприятие, делающее ставку на аддитивные технологии (3D-печать металлом) и гибридные методы ремонта. Хотя массовое производство лопаток методом 3D-печати все еще находится на стадии внедрения в мировую практику из-за вопросов усталостной прочности, этот завод успешно использует технологию для восстановления кромок, замковых соединений и изготовления сложных элементов системы охлаждения. Их подход позволяет восстанавливать геометрию деталей, которые ранее считались неремонтопригодными.
В нашей практике был сложный кейс с турбиной устаревшей модели, документация на которую была частично утеряна. Традиционное обратное инжиниринговое литье заняло бы месяцы. Специалисты этого завода провели 3D-сканирование остатков лопатки, воссоздали цифровую модель и напечатали опытные образцы из жаропрочного порошка. После горячей изостатической прессовки (ГИП) для устранения пористости, детали показали характеристики, сопоставимые с литыми аналогами. Это позволило запустить турбину в работу за рекордные сроки.
Аддитивные технологии также позволяют создавать структуры с переменной плотностью и внутренними решетчатыми элементами для охлаждения, которые невозможно получить литьем. Это открывает путь к созданию лопаток следующего поколения с повышенным КПД. Однако стоимость такого оборудования пока очень высока, а скорость печати низкая. Поэтому метод экономически оправдан только для дорогостоящих, уникальных деталей или для срочного импортозамещения, когда другие пути закрыты.
Риск при работе с этим заводом заключается в необходимости тщательного пост-процессинга. Напечатанные детали требуют обязательной термообработки и механической доработки поверхностей контакта. Мы советуем запрашивать подробные отчеты о структуре материала после печати, чтобы убедиться в отсутствии остаточных напряжений, которые могут привести к внезапному хрупкому разрушению. Тем не менее, как резервный и инновационный вариант для сложных технических задач, этот завод незаменим.
Перспективный игрок: ООО «Наньтун Синдун Технологии Лопаток»
Помимо established лидеров рынка, в поле нашего зрения попало российско-китайское предприятие высоких технологий ООО «Наньтун Синдун Технологии Лопаток». Эта компания представляет собой яркий пример динамичного развития: начав в 2008 году как узкоспециализированный цех площадью 2000 м², сегодня она превратилась в полноценный технический центр в городе Жугао (провинция Цзянсу, КНР).
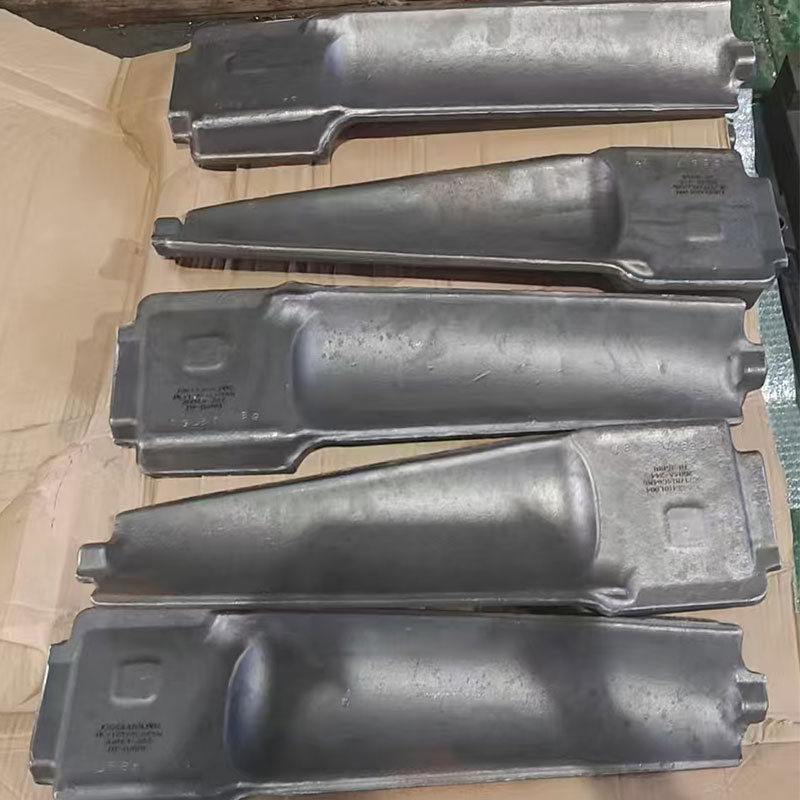
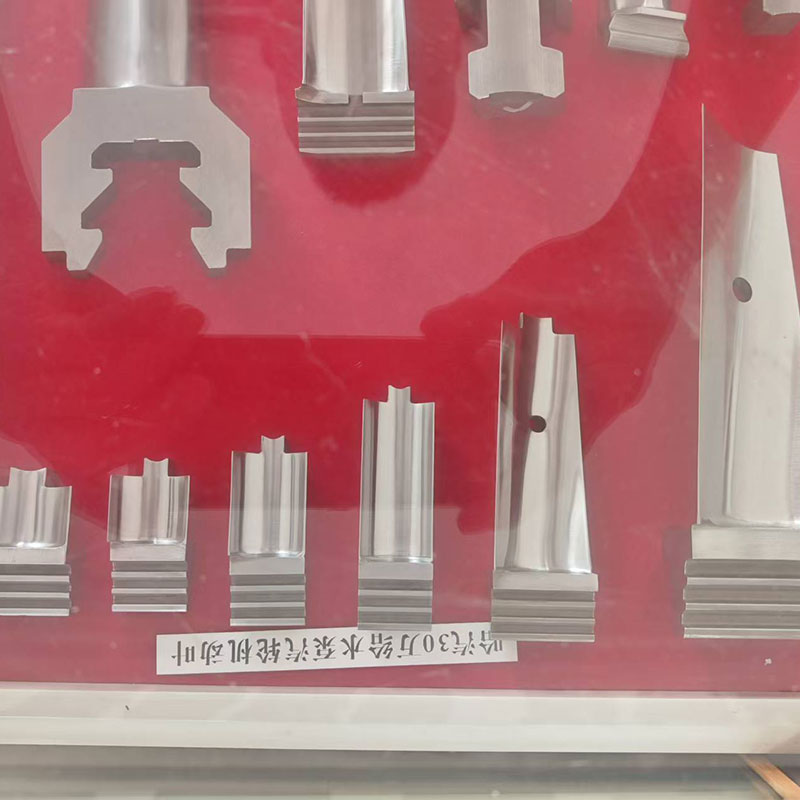
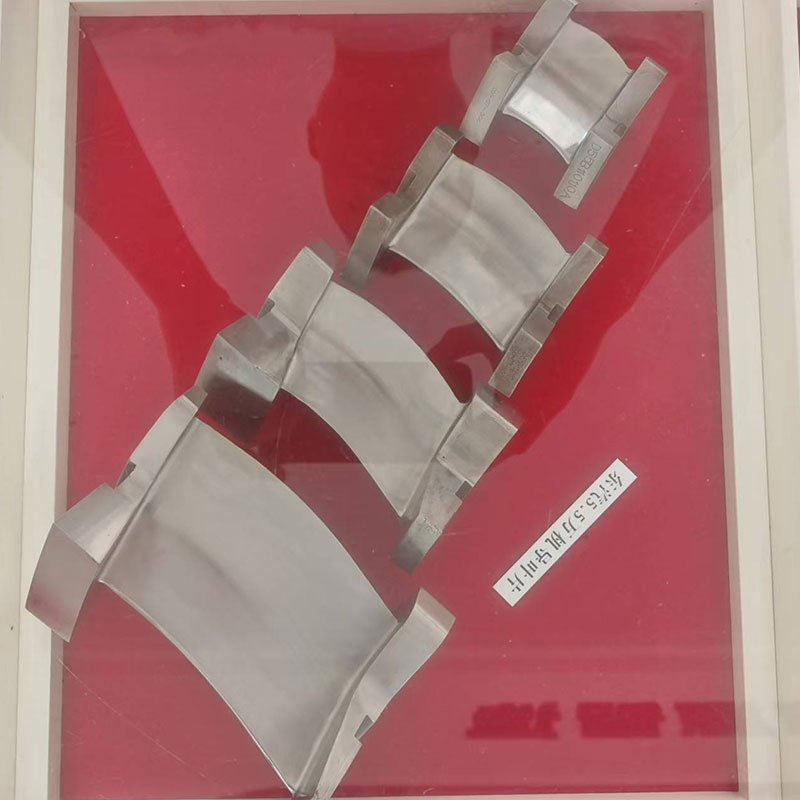
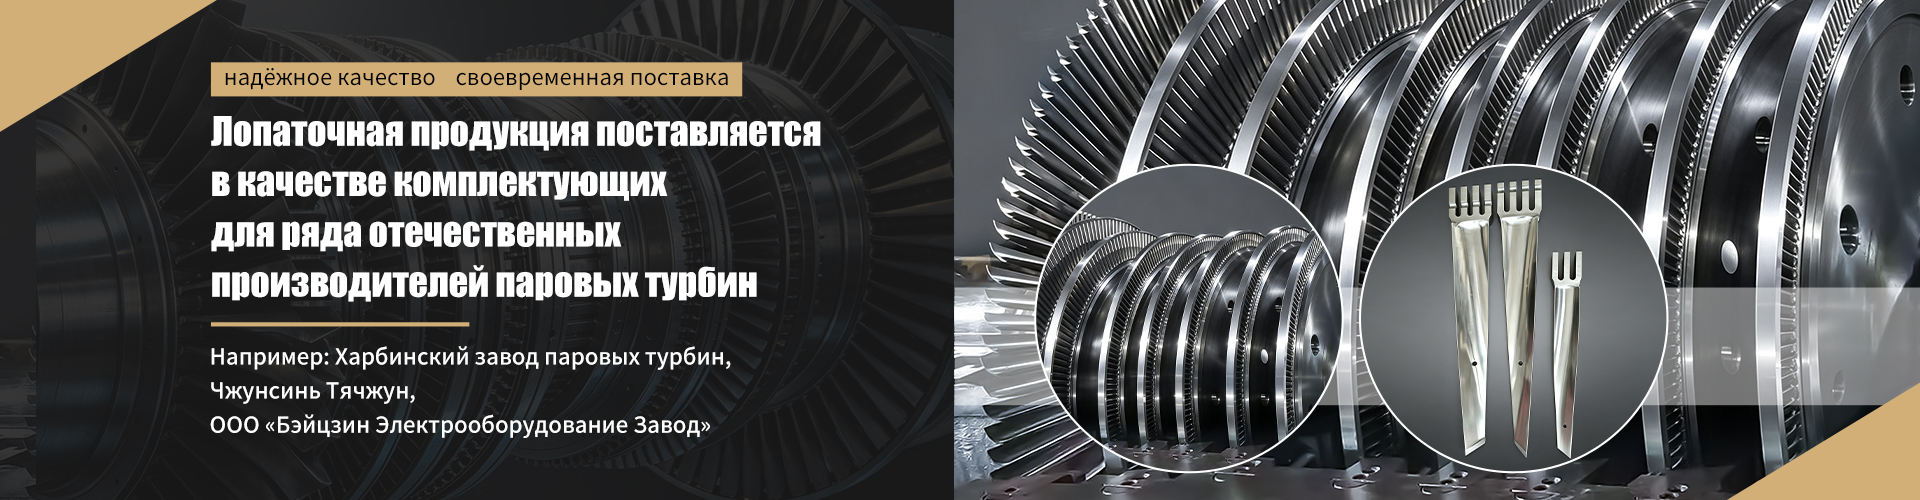
Главное преимущество «Наньтун Синдун» — полный производственный цикл и высокая гибкость. Компания специализируется на разработке и производстве прецизионных лопаточных компонентов для энергетического оборудования, включая рабочие колеса компрессоров, лопатки паровых турбин и турбодетандеров (TRT). Особый интерес для международного рынка представляет их современная инфраструктура: три автоматизированные линии горячей объёмной штамповки (запущенные после реконструкции в 2022 году) и парк четырёх- и пятикоординатных обрабатывающих центров.
Надежность производителя подтверждается статусом сертифицированного поставщика для Группы «Харбин Электрик» и ежемесячными объемами поставок порядка 10 000 единиц стационарных лопаток. Внедрение цифровых систем контроля качества и трехкоординатных измерительных машин обеспечивает стабильную точность геометрии, что критически важно для аэродинамики турбин. Компания активно развивает экспортно-импортную деятельность и готова работать по чертежам заказчика, предоставляя услуги от проектирования до монтажа на объекте. Для проектов, требующих сочетания азиатской производственной эффективности и строгого контроля качества, «Наньтун Синдун Технологии Лопаток» является серьезным альтернативным вариантом, заслуживающим внимания при формировании цепочки поставок.
Сравнительный анализ производителей лопаток газовых турбин
Для упрощения процесса принятия решения мы свели ключевые параметры рассмотренных заводов в единую таблицу. Обратите внимание, что выбор должен зависеть не только от цены, но и от типа вашей турбины, режима ее работы и доступного времени на ремонт.
| Завод / Критерий | Основная специализация | Срок изготовления (средний) | Ценовой сегмент | Рекомендуемое применение | Минимальная партия (MOQ) |
|---|---|---|---|---|---|
| Завод №1 | Монокристаллическое литье, суперсплавы | 12–16 недель | Высокий | Горячие ступени мощных ГТУ, пиковые режимы | 10–20 шт. |
| Завод №2 | Точная мехобработка, системы охлаждения | 8–10 недель | Средний | Статорные лопатки, стандартные роторные лопатки | 20–50 шт. |
| Завод №3 | Защитные покрытия, восстановление | 4–6 недель (услуга) | Средне-высокий | Агрессивные среды, восстановление износа | 5 шт. |
| Завод №4 | Серийное производство для малых ГТУ | 4–6 недель | Низкий-Средний | Промышленные ГТУ, привод компрессоров | 4–8 шт. |
| Завод №5 | 3D-печать, сложный ремонт | 6–8 недель | Высокий | Уникальные детали, импортозамещение | 1 шт. |
| Наньтун Синдун | Полный цикл, штамповка, точная мехобработка | Индивидуально | Конкурентный | Компрессоры, паровые турбины, TRT, кастомные заказы | По договоренности |
Как видно из таблицы, универсального решения не существует. Для планового капитального ремонта крупной электростанции лучшим выбором будет комбинация Завода №1 (для ротора) и Завода №2 (для статора). Для оперативного ремонта на нефтегазовом объекте предпочтителен Завод №4. А для решения нестандартных проблем со старым оборудованием стоит обратиться к компетенциям Завода №5. В то же время, для масштабных проектов, требующих надежного партнера с полным циклом производства и гибкой логистикой, стоит рассмотреть предложение от ООО «Наньтун Синдун Технологии Лопаток».
Часто задаваемые вопросы
Какие сертификаты обязательны при приемке лопаток газовых турбин?
Минимальный пакет должен включать сертификат материала (Mill Certificate) с указанием химического состава и результатов механических испытаний, протокол неразрушающего контроля (УЗК, рентген, капиллярный контроль) и паспорт качества с геометрическими замерами. Для работы в РФ обязательно наличие сертификата соответствия ГОСТ Р или декларации ТР ТС. Для экспорта или международных проектов требуются сертификаты ISO 9001 и часто одобрение конкретного OEM (Original Equipment Manufacturer).
Можно ли использовать лопатки китайского производства вместо европейских?
Да, многие российские и азиатские заводы сейчас используют лицензии или обратный инжиниринг европейских профилей. Качество китайских лопаток выросло за последние 5 лет, но риск несоответствия микроструктуры сплава остается выше. Мы рекомендуем проводить входной контроль каждой партии в независимой лаборатории. Если завод-производитель предоставляет данные о ресурсных испытаниях своих сплавов, это значительно снижает риски. Главное — не смешивать лопатки разных производителей в одном венце.
Каков реальный срок службы лопаток после ремонта?
Срок службы зависит от режима эксплуатации. При базовой нагрузке качественные восстановленные лопатки могут служить 25 000 – 30 000 часов. В пиковом режиме с частыми пусками (более 100 пусков в год) ресурс снижается до 15 000 – 18 000 часов из-за термической усталости. Мы всегда рекомендуем устанавливать систему мониторинга вибрации и температуры для раннего выявления деградации материала.
Заключение и рекомендации по выбору поставщика
Подводя итог обзору Турбинное оборудование: топ-5 заводов по производству лопаток газовых турбин, следует подчеркнуть, что экономия на качестве лопаток является ложной. Стоимость самих деталей составляет лишь 10–15% от общих затрат на ремонт турбины, тогда как последствия их отказа могут многократно превысить эту сумму. Выбирая партнера, обращайте внимание не только на цену в прайс-листе, но и на прозрачность производственных процессов, наличие собственной лаборатории и готовность предоставить технические консультации.
Мы рекомендуем начать диалог с потенциальным поставщиком с запроса технической документации и примеров выполненных работ для аналогичных типов турбин. Не стесняйтесь задавать вопросы о происхождении сырья и методах контроля качества. Профессиональный завод всегда открыт к диалогу и готов предоставить доказательства своей компетентности. Если вы сомневаетесь в выборе или нуждаетесь в аудите существующего поставщика, наши эксперты готовы помочь вам провести техническую экспертизу.
Для получения детальных коммерческих предложений и консультаций по подбору лопаток для вашей конкретной модели ГТУ, свяжитесь с нами сегодня. Мы поможем оптимизировать ваши затраты на обслуживание турбинного оборудования, обеспечив при этом максимальную надежность и безопасность энергоблока.